

Spuitgieten in de auto-industrie: legeringskeuze, toleranties en OEM-selectie
 2026.09.07
 Industrie nieuws
Een programmaleider uit de automobielsector stuurde ons ooit transmissiepannen die telkens lektesten faalden. De wanddikte nam af, er ontstond porositeit en de productielijn stopte twee keer per week. De oplossing was geen dure materiële upgrade; het was een spuitgietpartner die vanaf het begin de gereedschappen, procesparameters en inspecties controleerde. Wanneer een component een herhaalbare geometrie, een hoog volume en een vrijwel netto vorm vereist, is spuitgieten in de auto-industrie het proces dat dit oplevert, en het succes ervan hangt af van wie de matrijs controleert.
Waarom spuitgieten een kernpositie inneemt in auto-onderdelen
Spuitgieten injecteert gesmolten metaal in een matrijs van gehard staal onder hoge druk, doorgaans tussen 1.500 en 25.000 psi, waardoor in één stap complexe vormen met nauwe toleranties worden geproduceerd. Voor automobieltoepassingen betekent dit dat gietstukken dunne wanden, koelkanalen, nokken en bevestigingspunten kunnen bevatten zonder afzonderlijke bewerkingen.
Er zijn drie factoren die ervoor zorgen dat het proces bij de productie van voertuigen moeilijk te vervangen is. Ten eerste vermindert de mogelijkheid tot bijna-netvorm materiaalverspilling en bewerkingsuren. Ten tweede zijn de cyclustijden kort genoeg om programma's met een hoog volume te ondersteunen. Ten derde stelt de ontwerpflexibiliteit ingenieurs in staat meerdere componenten in één gietstuk te consolideren, wat de montage vereenvoudigt en het gewicht vermindert.
- Wandsecties kunnen met het juiste matrijsontwerp tot 1,5 tot 3,0 mm in aluminium worden gehouden.
- Dimensionale herhaalbaarheid ondersteunt robotassemblage en strakke stapelcontrole.
- De recycleerbaarheid van aluminium en magnesium past binnen de duurzaamheidsdoelstellingen van de auto-industrie.
Door de architectuur van elektrische voertuigen is de vraag naar aluminium spuitgietstukken in batterijbehuizingen, motorbehuizingen en structurele frames toegenomen. De industrie onderzoekt ook geïntegreerd spuitgieten, ook wel megacasting genoemd, om grote carrosseriedelen uit één stuk te vormen. Terwijl die grote gietstukken de krantenkoppen halen, is het dagelijkse voordeel eenvoudiger: betrouwbare componenten in het koelsysteem, de ruitenwissermontage en de transmissie waarbij falen stilstand betekent.
Aluminium, zink of magnesium: welke legering past bij uw auto-onderdeel
Voordat een matrijsontwerp wordt goedgekeurd, bepaalt de keuze van de legering de levensduur van het gereedschap, de cyclustijd, het gewicht van het onderdeel en de kosten. In de meeste gevallen komt de beslissing neer op de vraag of u draagvermogen, ingewikkelde kleine details of een zo licht mogelijk onderdeel nodig heeft.
| Legering | Dichtheid (g/cm³) | Typische vloeigrens (MPa) | Veelvoorkomend gebruik in de automobielsector |
|---|---|---|---|
| Aluminium (A380/ADC12) | 2.7 | 150-170 | Motorgietstukken, transmissiepannen, koellichamen, structurele behuizingen |
| Zink (Zamak 3) | 6.6 | 200-220 | Ruitenwisserarmen, kleine beugels, slotmechanismen, kleine ingewikkelde onderdelen |
| Magnesium (AZ91D) | 1.8 | 140-160 | Stuurkolomframes, interieurbekleding, lichtgewicht behuizingen |
Aluminium is de standaardkeuze voor structurele en thermische onderdelen van auto's, omdat het de balans biedt tussen sterkte, corrosieweerstand en gewicht tegen aanvaardbare kosten. Zinklegeringen schitteren wanneer de geometrie klein en complex is en een uitstekende oppervlakteafwerking en dunne wanden vereist. Magnesium biedt de lichtste oplossing, maar vereist zorgvuldige coating- en montagekeuzes om corrosie in een voertuigomgeving te beheersen.
Gegoten auto-onderdelen in het hele voertuig
Thermisch beheer en verlichtingssystemen
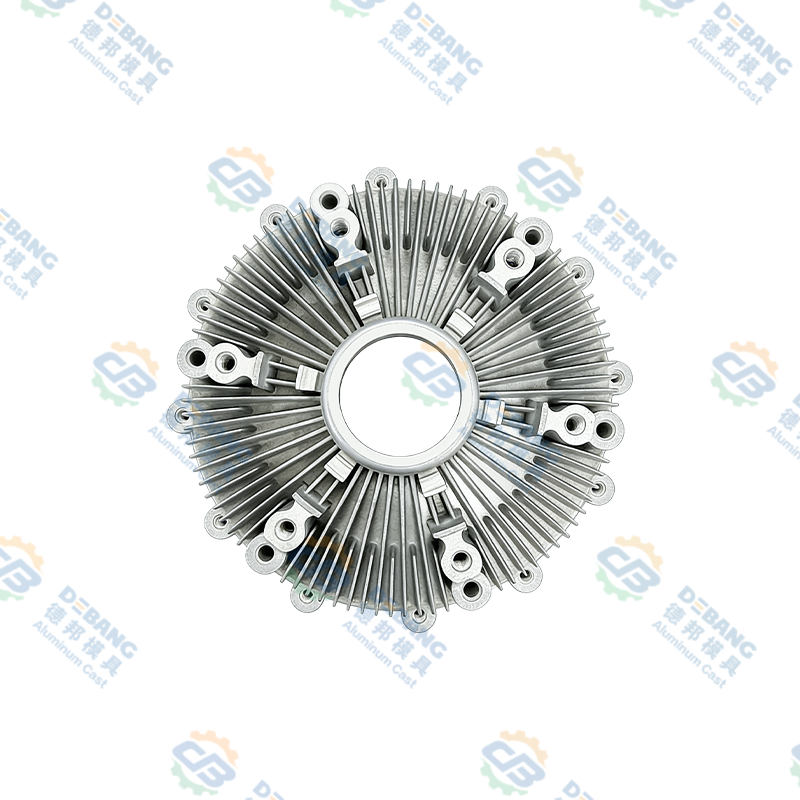
Verlichtingsarrays en LED-modules genereren warmte die moet worden afgevoerd om elektronische componenten te beschermen en de lichtopbrengst op peil te houden. Een aluminium koellichaam biedt een goede thermische geleidbaarheid en kan worden gegoten met vinnen of interne kanalen om het oppervlak te vergroten. Bij LED-koplampen is het koellichaam ook een structureel element dat de lens en de behuizing op één lijn houdt, waardoor maatnauwkeurigheid net zo belangrijk is als warmteoverdracht.
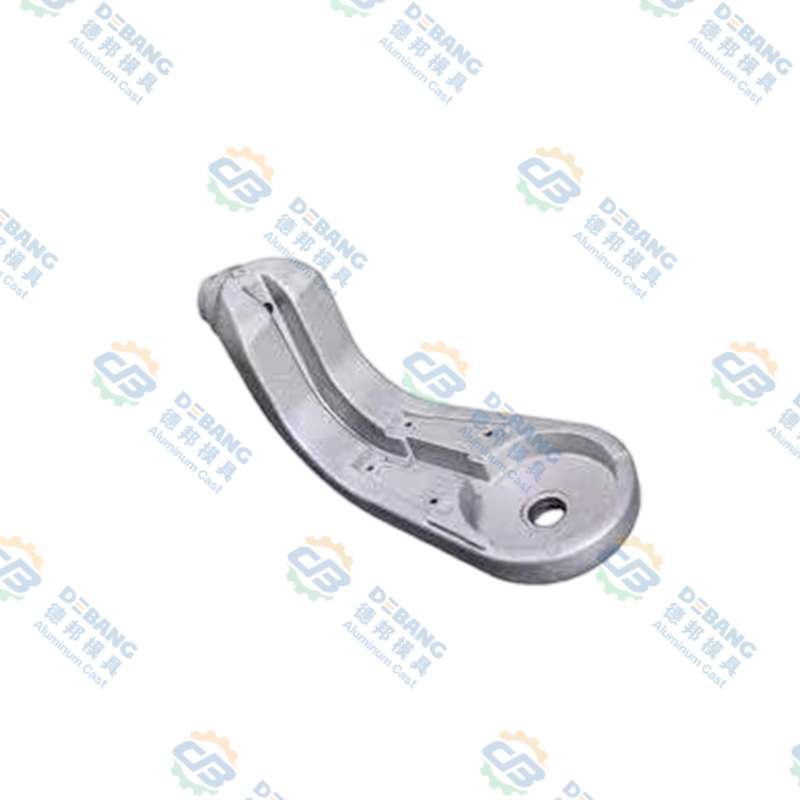
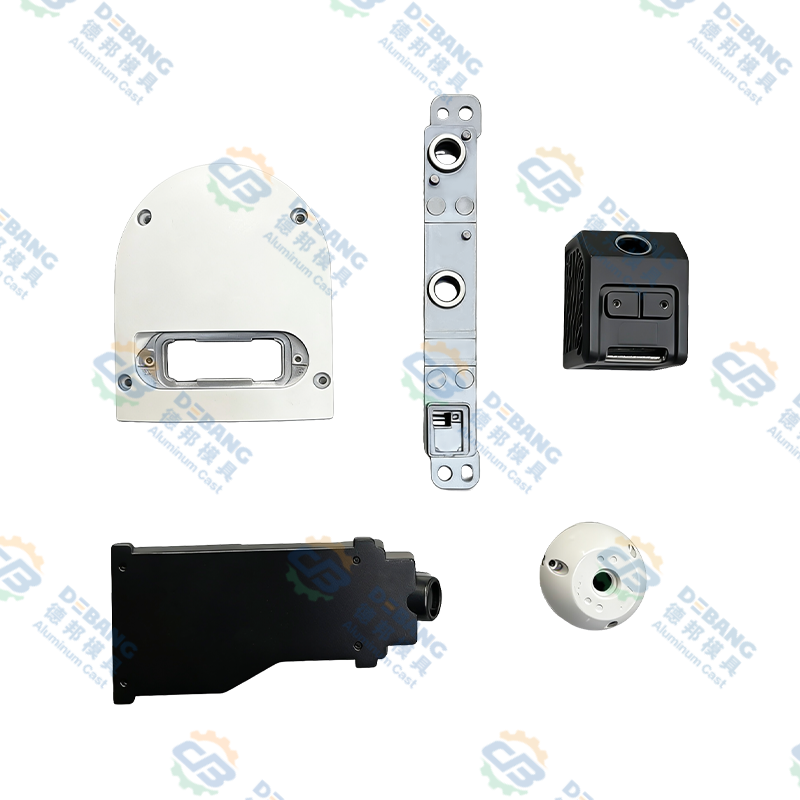
 Gegoten koellichaam van aluminiumlegering voor autoverlichting Dit koellichaam is ontworpen voor LED-koplampassemblages en combineert thermisch beheer met structurele ondersteuning. De gegoten vinnen en kanalen maximaliseren de koeling terwijl de lensuitlijning behouden blijft voor betrouwbare prestaties. Bekijk Product →
Wissersystemen en externe mechanismen
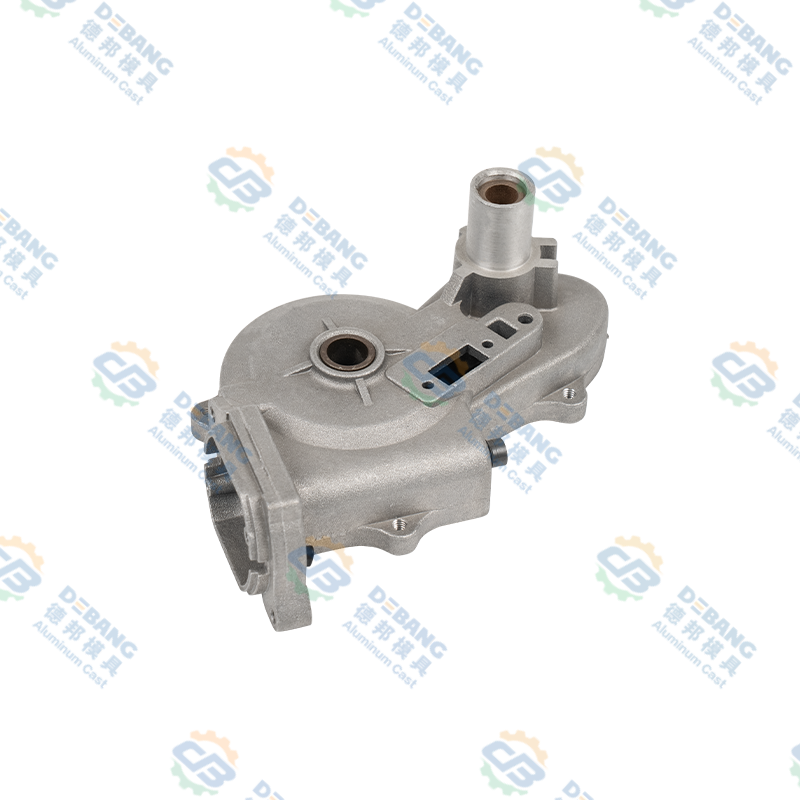
Ruitenwissermotoren, wisserarmen en hun behuizingen hebben te maken met trillingen, vocht en temperatuurschommelingen. Zinklegeringen bieden uitstekende bewerkbaarheid en kunnen fijne details gieten voor wisserarmcomponenten, terwijl aluminium spuitgietstukken worden gebruikt wanneer het onderdeel meer stijfheid nodig heeft of een zwaardere belasting moet dragen. Een motorhuis van gegoten aluminium houdt de tandwieltrein concentrisch en schokbestendig, waardoor speling en onaangenaam geluid in de koppeling worden verminderd.
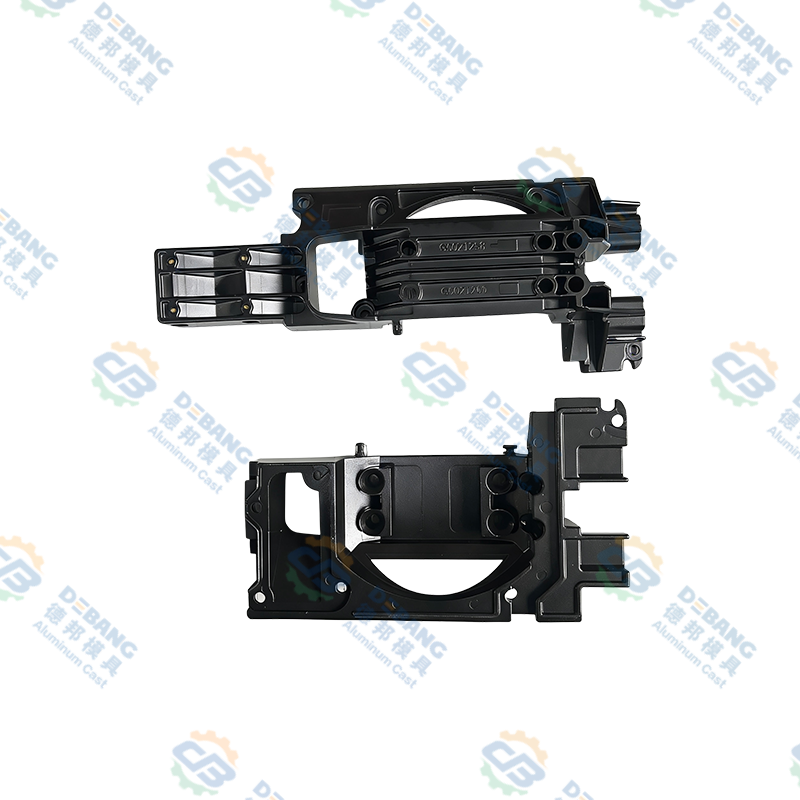
 Aluminium gegoten ruitenwissermotorbehuizing voor de automobielsector Deze behuizing wordt geproduceerd via aluminium spuitgieten om uniforme wanden en nauwe toleranties te garanderen. Het biedt corrosieweerstand en thermische geleidbaarheid, waardoor de motor wordt beschermd tegen trillingen en hitte, voor een langere levensduur. Bekijk Product →
Aandrijflijn, transmissie en structurele componenten
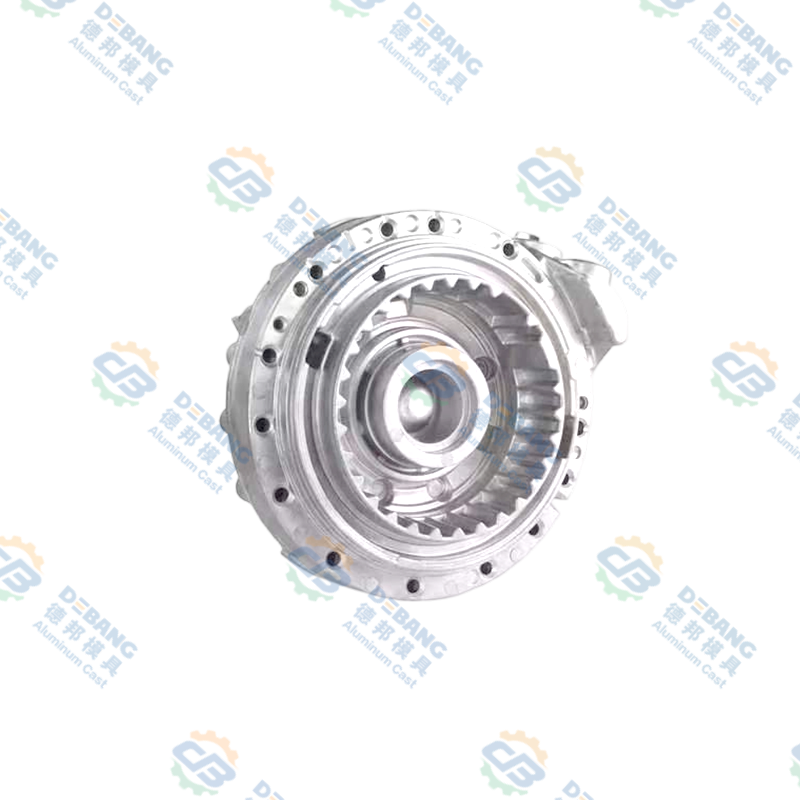
Transmissiepannen en motorbehuizingen zijn afhankelijk van spuitgieten om vloeistofdichte, drukbestendige behuizingen te produceren. Het gietstuk moet de pakkingoppervlakken binnen nauwe toleranties vlak houden om lekken te voorkomen. Aluminium transmissiepannen verminderen het gewicht in vergelijking met gestempeld staal en kunnen geïntegreerde koelribben bevatten. In zware voertuigen vereisen koppelingscomponenten van siliconenolie dezelfde aandacht voor wanddikte en reinheid om olieverontreiniging te voorkomen die de prestaties van de koppeling verandert.
 Aluminium gegoten transmissiepan voor voertuig Deze transmissiepan is gemaakt van een zeer sterke aluminiumlegering en zorgt voor een vloeistofdichte afdichting en warmteafvoer. Het vermindert het gewicht in vergelijking met staal en ondersteunt efficiënte koeling onder veeleisende omstandigheden. Bekijk Product →
Toleranties en ontwerpregels die kostbaar nabewerking voorkomen
Niet elke afmeting op een tekening is even belangrijk. Een montagegat waarin een sensor zit, kan nauwkeurig worden vastgehouden, terwijl een cosmetisch oppervlak slechts een ruwheidsbereik nodig heeft. De duurste fouten komen voort uit het toepassen van algemene toleranties op elk kenmerk. Een realistische tolerantie voor spuitgieten ligt vaak op ±0,25 tot ±0,5 mm voor algemene afmetingen, terwijl kritische nokken en machinaal bewerkte zittingen ±0,05 tot ±0,1 mm kunnen bereiken via nabewerkingen.
Verschillende ontwerpregels vermijden de meest voorkomende productieproblemen. Vermijd eerst uniforme dikke muren; ze koelen langzaam af en creëren krimpporositeit. Gebruik in plaats daarvan ribben en een doorlopende muurovergang. Ten tweede specificeert u trekhoeken van 1 tot 2 graden voor aluminium en 0,5 tot 1 graad voor zink, zodat het onderdeel netjes uit de matrijs loslaat. Ten derde: houd de hoekradii minimaal 0,5 mm om de spanningsconcentratie en matrijsslijtage te verminderen. Wanneer u deze regels in een stapelanalyse invoert voordat de tooling begint, vermijdt u late correcties die een voertuigprogramma kunnen vertragen.
Wat u moet evalueren voordat u een leverancier van spuitgietwerk voor de auto-industrie kiest
Het risico bij het spuitgieten van auto's is niet de giettolerantie zelf; het is het gebrek aan controle stroomopwaarts. Een leverancier die alleen een machine laat draaien, zal onderdelen produceren die wegdrijven. Een leverancier die de matrijs ontwerpt en in eigendom heeft, de koeling regelt en een gedocumenteerd kwaliteitsplan bijhoudt, zorgt voor herhaalbaarheid in het hele programma.
- Mogelijkheden voor matrijsontwerp: lay-out van koelkanalen, tochthoeken, wandovergangen en uitwerpstrategie.
- Procesdocumentatie: shotparameters, smelttemperatuur, injectiedruk en matrijstemperatuurlogboeken.
- Secundaire bewerkingen: bewerking, oppervlaktebehandeling en assemblage onder één dak om het risico voor de toeleveringsketen te verminderen.
- Kwaliteitssysteem: inspectie methoden , rapporten van eerste artikelen en preventie van defecten.
- Langdurig partnerschap: technische ondersteuning tijdens ontwerpwijzigingen en capaciteit voor het opvoeren van de productie.
Wanneer u een leverancier evalueert, vraag dan hoe zij omgaan met porositeit in structurele gebieden, hoe zij de uniformiteit van de wanddikte garanderen en hoe zij corrigerende maatregelen documenteren na een defect onderdeel. Deze antwoorden zijn belangrijker dan een opgegeven stukprijs.
De praktische afhaalmogelijkheid voor OEM's in de automobielsector
Spuitgieten in de auto-industrie is geen one-size-fits-all proces. Het is een beslissing over de functie van het onderdeel, de beperkingen van de legering, het ontwerp van de matrijs en het productiesysteem erachter. Hoe eerder u een spuitgietpartner in de ontwerpfase betrekt, hoe gemakkelijker het wordt om de wanddikte te controleren, scherpe hoeken te vermijden en een realistische tolerantiezone te specificeren.
Bij Ningbo Beilun Debang Mold Technology is onze aanpak gevormd door meer dan dertig jaar ervaring met OEM-programma's, van verlichtings- en ruitenwissersystemen tot transmissie- en carrosseriecomponenten. Wij combineren matrijsontwerp, matrijzenfabricage, gieten, machinale bewerking, oppervlaktebehandeling en assemblage in één engineeringketen. Als u zich midden in de ontwerpvalidatie of sourcing bevindt, bespreek uw project met ons engineeringteam en vergelijk uw tolerantieverwachtingen met een werkbaar productieplan.
Laatste nieuws
Meer informatie over branchenieuws
-
05
Oct
 Precisiegietstukken voor de auto-industrie die de prestaties, veiligheid en lichtgewichtefficiëntie bevorderenAls je nadenkt over de duizenden onderdelen die samenwerken in een modern voertuig, kun je gemakkelijk de onbezongen held over het hoofd zien: auto-gietstukken. Van motorblokken tot ruitenwisser...
-
28
Sep
Zamak 3 zinklegering: eigenschappen, spuitgiettoepassingen en selectiegids voor OEM'sWanneer een metalen onderdeel een complexe geometrie, nauwe toleranties en een goede oppervlakteafwerking vereist tegen een redelijke prijs, is Zamak 3 vaak de materiaalingenieur waar men het ee... -
16
Jul
Waarom zinklegering de ruggengraat is van betrouwbare autowissersystemenOnderdelen voor autoruitenwissers van zinklegering blijven de industriestandaard voor verbindingsarmen, draaiassen, drijfstangen en montagebeugels, omdat ze een zeldzame combinatie van maa... -
14
Jul
Een uitgebreide gids voor gegoten onderdelen: processen, materialen en toepassingenSpuitgietonderdelen zijn metalen componenten die worden geproduceerd door gesmolten metaal, meestal aluminium, zink of magnesium, onder hoge druk in een herbruikbare stalen mal te persen. De...
Of u nu koper of ontwikkelingspartner bent, wij doen er alles aan om u een betrouwbare oplossing te bieden.
PRODUCTLINKS
- Producten van aluminiumlegeringen
- Zinklegering spuitgietproducten
- Spuitgietproducten van magnesiumlegering
Mobiel
Klantenservice
Vraag een offerte aan
NEEM CONTACT MET ONS OP
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, provincie Zhejiang, China
Auteursrecht © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rechten voorbehouden.
 OEM/ODM spuitgietfabrikanten