

Een uitgebreide gids voor gegoten onderdelen: processen, materialen en toepassingen
 2026.07.14
 Industrie nieuws
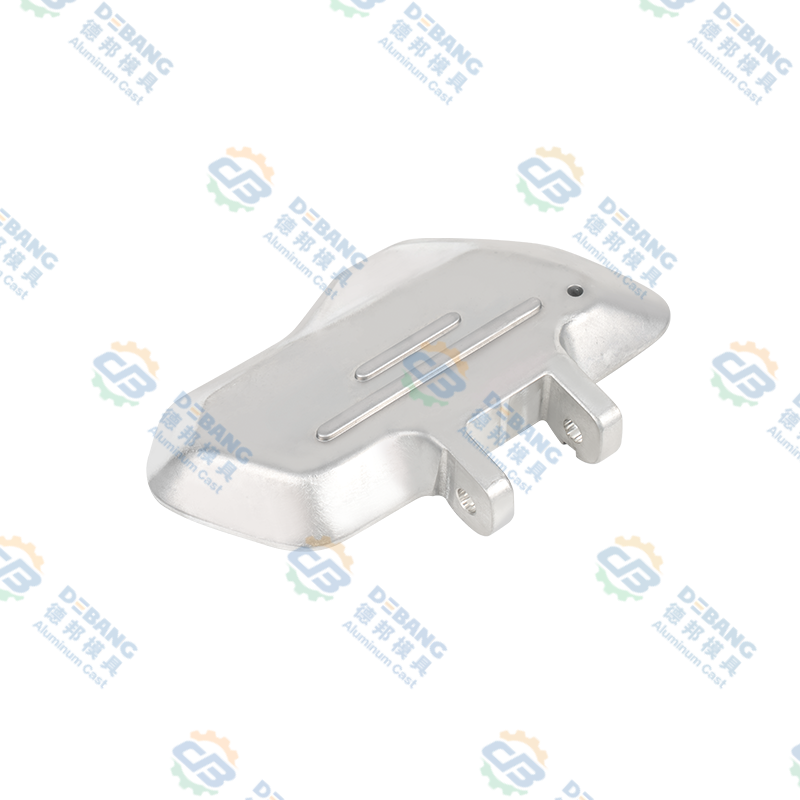
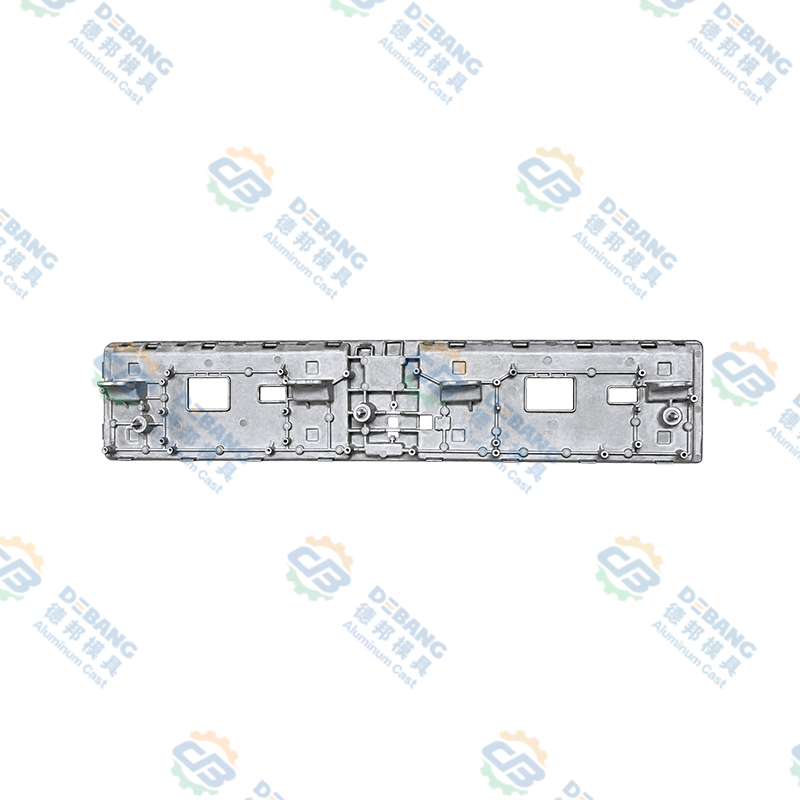
Spuitgietonderdelen zijn metalen componenten die worden geproduceerd door gesmolten metaal, meestal aluminium, zink of magnesium, onder hoge druk in een herbruikbare stalen mal te persen. Deze methode wordt gebruikt in de automobiel-, elektronica-, industriële apparatuur- en consumentenproductenindustrie, omdat hiermee nauwkeurige, herhaalbare onderdelen worden geproduceerd in een hoog volume en tegen relatief lage kosten per eenheid. In deze gids wordt uitgelegd hoe spuitgietonderdelen worden gemaakt, welke materialen en afwerkingen beschikbaar zijn, waar het proces het beste past en hoe u met een leverancier kunt samenwerken om consistente resultaten van hoge kwaliteit te verkrijgen.
Direct antwoord: Spuitgietonderdelen zijn het meest geschikt voor productieruns van gemiddelde tot grote volumes, doorgaans beginnend bij ongeveer 1000 eenheden en oplopend tot in de miljoenen, waarbij maatnauwkeurigheid, dunne wanden en gladde oppervlakteafwerking belangrijker zijn dan ruwe mechanische sterkte. Als uw project minder dan een paar honderd eenheden nodig heeft, is CNC-bewerking of zandgieten meestal kosteneffectiever. Als uw project in één keer een groot volume, nauwe toleranties en een complexe geometrie nodig heeft, zijn spuitgietonderdelen bijna altijd de juiste keuze.
Wat zijn spuitgietonderdelen
Spuitgietonderdelen zijn metalen componenten die worden vervaardigd via het spuitgietproces, waarbij gesmolten metaal onder aanzienlijke druk in een nauwkeurig bewerkte stalen mal, ook wel een matrijs genoemd, wordt geïnjecteerd. Het metaal vult de matrijsholte in een fractie van een seconde, koelt snel af en stolt tot de uiteindelijke vorm van het onderdeel. Zodra het metaal is gestold, gaat de matrijs open en wordt het afgewerkte onderdeel uitgeworpen, klaar voor minimale secundaire afwerking.
Dit proces verschilt fundamenteel van zandgieten of investeringsgieten, omdat de matrijs herbruikbaar is, vaak gedurende tienduizenden cycli, wat spuitgietonderdelen economisch maakt voor productie in grote volumes. Eén enkele matrijs kan tussen de 50.000 en meer dan 1 miljoen onderdelen produceren voordat er aanzienlijk onderhoud of vervanging nodig is, afhankelijk van de gebruikte legering en de complexiteit van het onderdeel.
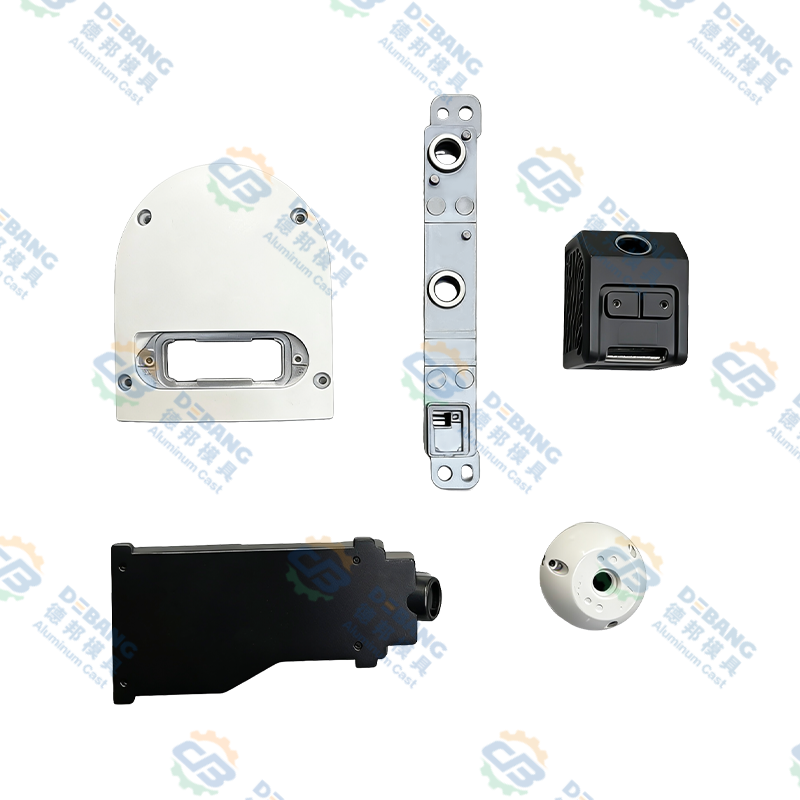
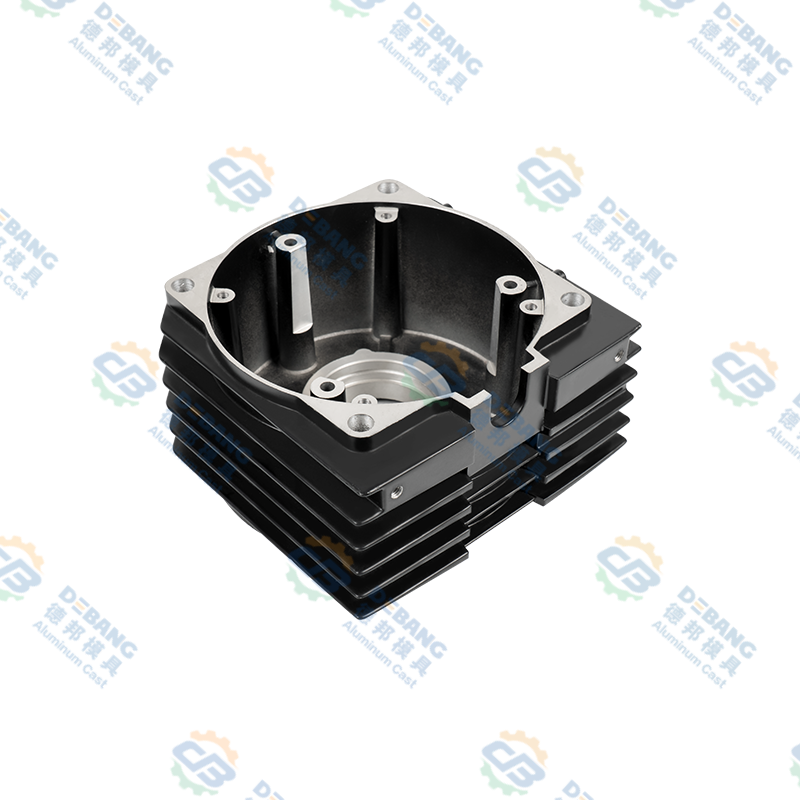
De term spuitgietonderdelen omvat een zeer breed scala aan fysieke producten, van een kleine zinken connector van een paar gram tot een groot aluminium transmissiehuis van enkele kilo's. Wat hen verenigt is de productiemethode en niet het eindgebruik. Daarom bedient hetzelfde onderliggende proces industrieën die zo verschillend zijn als de autotechniek, consumentenelektronica en huishoudelijke hardware. Als u deze gedeelde basis begrijpt, kunnen kopers en ingenieurs betere beslissingen nemen wanneer zij beoordelen of spuitgieten geschikt is voor een nieuw onderdeel.
Het is ook vermeldenswaard dat spuitgietonderdelen bijna altijd netvorm of bijna netvorm hebben, wat betekent dat het onderdeel zeer dicht bij de uiteindelijke afmetingen uit de matrijs komt. Dit staat in contrast met processen zoals smeden of uitgebreide bewerking, waarbij een grote hoeveelheid extra materiaal wordt verwijderd om de uiteindelijke vorm te bereiken. De vrijwel netto vorm van spuitgietonderdelen is een van de grootste redenen waarom het proces op grote schaal zo materiaalefficiënt is.
Dimensionale nauwkeurigheid
Typische toleranties variëren van plus of min 0,05 mm tot 0,15 mm, afhankelijk van de onderdeelgrootte en legering, veel strakker dan zandgieten.
Wanddikte
Spuitgietonderdelen bereiken gewoonlijk wanddiktes tussen 0,5 mm en 5 mm, waardoor lichtgewicht maar toch structureel verantwoorde ontwerpen mogelijk zijn.
Cyclussnelheid
Hogedrukspuitgietmachines kunnen 200 tot meer dan 1000 schoten per uur produceren, afhankelijk van de onderdeelgrootte.
Oppervlakteafwerking
Onderdelen komen uit de matrijs met een glad als gegoten oppervlak, waarvoor vaak weinig tot geen extra bewerking nodig is vóór gebruik.
Het spuitgietproces uitgelegd
Er zijn tegenwoordig drie primaire spuitgietmethoden die worden gebruikt om spuitgietonderdelen te produceren: hogedrukspuitgieten, lagedrukspuitgieten en zwaartekrachtgieten. Hogedrukspuitgieten is verantwoordelijk voor de grote meerderheid van de wereldwijd geproduceerde onderdelen, omdat het de snelste cyclustijden en de krapste toleranties biedt. Lagedrukspuitgieten wordt vaak gekozen voor grotere autowielen en structurele onderdelen, waarbij een langzamere, meer gecontroleerde vulling de porositeit vermindert. Zwaartekrachtgieten, ook wel permanent gieten genoemd, is alleen afhankelijk van de zwaartekracht in plaats van externe druk, en wordt doorgaans gebruikt voor eenvoudigere vormen in kleinere productieruns. Het algemene proces voor hogedrukspuitgieten, de meest gebruikte variant, volgt deze fasen.
1
Matrijsvoorbereiding en klemmen
De twee helften van de stalen matrijs worden gereinigd, gesmeerd met een lossingsmiddel en samengeklemd onder een sluitkracht die op grote machines meer dan 4000 ton kan bedragen, waardoor de matrijs afgedicht blijft tegen de druk van het binnenkomende metaal. De smeermiddellaag zorgt er ook voor dat het afgewerkte spuitgietonderdeel tijdens het uitwerpen schoon wordt gescheiden van het matrijsoppervlak, waardoor het risico op scheuren van het oppervlak wordt verminderd.
2
Metaalsmelten en injectie
Metaal wordt gesmolten in een oven, doorgaans tussen 380 graden Celsius voor zink en 660 graden Celsius voor aluminium, en vervolgens in de matrijsholte geïnjecteerd bij drukken variërend van 1500 tot meer dan 25000 psi, afhankelijk van de machine en de legering. Het metaal beweegt door een runnersysteem en poort die zijn ontworpen om de dunste, meest gedetailleerde delen van het spuitgietonderdeel te vullen voordat de dikkere delen stollen.
3
Afkoeling en stolling
Het gesmolten metaal koelt en stolt in de matrijs binnen een fractie van een seconde tot een paar seconden, afhankelijk van de wanddikte en het volume van het onderdeel, waarbij het de exacte vorm van de holte aanneemt, inclusief fijne oppervlaktedetails en interne ribben. In de matrijs ingebouwde koelkanalen circuleren water of olie om de mate van stolling te controleren en de kans op interne krimpdefecten te verkleinen.
4
Matrijs openen en uitwerpen
Eenmaal gestold gaat de matrijs open en duwen de uitwerppennen het voltooide spuitgietonderdeel uit de holte, klaar voor de volgende cyclus die vrijwel onmiddellijk begint. Goed onderhouden uitwerpsystemen helpen vervorming van dunwandige secties tijdens deze fase te voorkomen, vooral op onderdelen met diepe holtes.
5
Trimmen en afwerken
Overtollig materiaal zoals flash en het metalen runnersysteem worden weggesneden en het onderdeel kan secundaire bewerkingen ondergaan, zoals gritstralen, machinaal bewerken, plateren of poedercoaten, afhankelijk van de toepassing. Veel productielijnen automatiseren deze trimstap met behulp van een speciale trimmatrijs, waardoor spuitgietonderdelen snel van de gietmachine naar de verpakking kunnen gaan.
Veel voorkomende materialen die worden gebruikt in spuitgietonderdelen
Het kiezen van de juiste legering is een van de belangrijkste beslissingen bij het ontwerpen van spuitgietonderdelen, omdat dit van invloed is op de sterkte, het gewicht, de corrosieweerstand en de totale kosten. In de onderstaande tabel worden de vier meest gebruikte spuitgietmaterialen vergeleken.
| Materiaal | Typische dichtheid | Belangrijkste eigenschappen | Gemeenschappelijk gebruik |
|---|---|---|---|
| Aluminiumlegeringen, zoals ADC12 en A380 | Ongeveer 2,7 g per kubieke cm | Lichtgewicht, goede corrosieweerstand, goede sterkte-gewichtsverhouding, hoge thermische geleidbaarheid | Automobielbehuizingen, motorbeugels, elektronische behuizingen, koellichamen |
| Zinklegeringen, zoals Zamak 3 en Zamak 5 | Ongeveer 6,6 g per kubieke cm | Uitstekende gietbaarheid, zeer nauwe toleranties, hoge slagvastheid, gemakkelijk te plateren | Connectoren, decoratieve hardware, kleine precisietandwielen, sanitair |
| Magnesiumlegeringen, zoals AZ91D | Ongeveer 1,8 g per kubieke cm | Lichtste structurele spuitgietmetaal, goede sterkte, uitstekende bewerkbaarheid | Beugels voor auto-interieur, laptop- en camerabehuizingen, behuizingen voor elektrisch gereedschap |
| Koper- en messinglegeringen | Ongeveer 8,5 g per kubieke cm | Sterk, slijtvast, goede elektrische geleiding, hoger smeltpunt | Elektrische connectoren, sanitaire kleppen, maritieme hardware |
Aluminium spuitgietonderdelen vertegenwoordigen het grootste deel van de wereldwijde spuitgietproductie omdat ze gewicht, sterkte en kosteneffectief in verschillende sectoren in evenwicht brengen. Zinkspuitgietonderdelen worden gekozen wanneer zeer fijne details en nauwe toleranties vereist zijn in kleinere componenten, omdat zinklegeringen gemakkelijker in dunne delen vloeien dan aluminium.
Magnesium-spuitgietonderdelen winnen terrein in industrieën waar elke gram ertoe doet, aangezien magnesium ongeveer 35 procent lichter is dan aluminium voor een vergelijkbare onderdeelgeometrie. Dit maakt het een gebruikelijke keuze voor draagbare elektronica, elektrisch gereedschap en bepaalde auto-interieurbeugels. Op koper gebaseerde legeringen, hoewel minder gebruikelijk dan aluminium of zink, worden geselecteerd wanneer elektrische geleidbaarheid of slijtvastheid onder belasting belangrijker is dan het minimaliseren van het gewicht, zoals in elektrische klemmenblokken of zware bussen.
Bij het vergelijken van materiaalopties wegen ingenieurs doorgaans vier factoren samen in plaats van afzonderlijk: de bedrijfstemperatuur waarmee het onderdeel te maken krijgt, de mechanische belasting die het moet dragen, de geplande afwerkingsmethode na het gieten en de beoogde eenheidskosten. Een spuitgietonderdeel dat bestemd is voor een motorcompartiment moet aanhoudende hitte boven de 120 graden Celsius kunnen verdragen, wat meestal zinklegeringen van lagere kwaliteit uitsluit en in plaats daarvan naar een hittebestendige aluminiumlegering wijst. Een decoratieve deurkruk daarentegen kan de voorkeur geven aan een glad oppervlak dat goed verchroomd is, wat de voorkeur geeft aan zink boven aluminium.
Spuitgieten versus andere metaalgietmethoden
Spuitgietonderdelen worden vaak vergeleken met zandgieten en investeringsgieten, omdat alle drie de processen gesmolten metaal in een uiteindelijke vorm vormen. De juiste keuze hangt sterk af van het productievolume, de vereiste precisie en de onderdeelgrootte. In de onderstaande tabel wordt samengevat hoe deze drie methoden verschillen op basis van de factoren die voor kopers het belangrijkst zijn.
| Factor | Spuitgieten | Zandgieten | Investeringscasting |
|---|---|---|---|
| Typische tolerantie | Plus of min 0,05 tot 0,15 mm | Plus of min 0,5 tot 1,5 mm | Plus of min 0,1 tot 0,3 mm |
| Beste geschikte volume | 1000 eenheden en hoger | 1 tot een paar honderd stuks | 50 tot enkele duizenden eenheden |
| Oppervlakteafwerking | Gladde, bijna netvormige vorm | Ruw, moet machinaal bewerkt worden | Gladde, fijne details |
| Gereedschapskosten | Hoog vooraf, laag per eenheid | Laag vooraf, hoger per eenheid | Matig vooraf en per eenheid |
| Gemeenschappelijke materialen | Aluminium, zink, magnesium | IJzer, staal, brons, aluminium | Staal, roestvrij staal, superlegeringen |
Spuitgietonderdelen winnen duidelijk wanneer de productie groot is en de geometrie profiteert van dunne, consistente wanden. Zandgieten blijft beter geschikt voor zeer grote onderdelen of eenmalige prototypes waarbij het bouwen van een stalen matrijs niet economisch zou zijn. Investeringsgieten wordt meestal gekozen wanneer het onderdeel zowel fijne details als een metaal nodig heeft, zoals roestvrij staal, dat niet praktisch is om onder hoge druk te spuitgieten.
Opties voor oppervlakteafwerking voor spuitgietonderdelen
De meeste spuitgietonderdelen verlaten de matrijs al met een bruikbaar oppervlak, maar veel toepassingen vereisen een extra afwerkingsstap om het uiterlijk, de corrosieweerstand of de slijtageprestaties te verbeteren. De onderstaande tabel geeft een overzicht van de afwerkingsmethoden die het meest worden toegepast op spuitgietonderdelen.
| Afwerkingsmethode | Doel | Typische toepassingen |
|---|---|---|
| Schotstralen | Verwijdert oppervlakteresten en creëert een uniforme, matte textuur | Beugels en behuizingen voor algemeen gebruik |
| Poedercoating | Voegt een duurzame gekleurde laag toe met goede corrosiebestendigheid | Buitenuitrusting, behuizingen van apparaten |
| Verchroomd of vernikkeld | Verbetert het uiterlijk en voegt een harde, corrosiebestendige laag toe | Decoratieve hardware, sanitaire voorzieningen |
| Anodiseren, alleen aluminium | Bouwt een beschermende oxidelaag op en maakt kleurverven mogelijk | Consumentenelektronica, architectonische afwerking |
| CNC-bewerking | Bereikt nauwere toleranties op specifieke pasvlakken | Motoronderdelen, precisieassemblages |
Het selecteren van de juiste afwerking voor een spuitgietonderdeel is niet louter cosmetisch. Poedercoaten en anodiseren voegen bijvoorbeeld een meetbare laag corrosiebescherming toe die de levensduur van een buitenonderdeel met meerdere jaren kan verlengen vergeleken met een onafgewerkt onderdeel dat aan dezelfde omgeving wordt blootgesteld.
Belangrijkste voordelen van spuitgietonderdelen
A
Hoge productiesnelheid
Eén enkele spuitgietmachine kan honderden onderdelen per uur produceren, waardoor dit proces ideaal is voor bestellingen van tienduizenden of miljoenen, vooral in vergelijking met de veel langzamere cyclustijden van zandgieten of CNC-bewerking.
B
Complexe geometrie in één opname
Ribben, nokken, schroefdraden en dunne wanden kunnen rechtstreeks in de matrijs worden gevormd, waardoor de noodzaak voor secundaire assemblage van meerdere componenten wordt verminderd of geëlimineerd, waardoor zowel het aantal onderdelen als de assemblagearbeid worden verlaagd.
C
Uitstekende dimensionale herhaalbaarheid
Omdat bij elke opname dezelfde matrijs van gehard staal wordt hergebruikt, blijft de variatie tussen onderdelen extreem laag tijdens lange productieruns, wat van cruciaal belang is voor onderdelen die precies in een grotere assemblage moeten passen.
D
Lagere kosten per eenheid bij volume
Hoewel de gereedschapskosten vooraf hoger zijn, dalen de kosten per onderdeel aanzienlijk naarmate het volume toeneemt, waardoor ze vaak de goedkoopste optie worden boven een paar duizend eenheden en blijven verbeteren naarmate het volume in de honderdduizenden stijgt.
E
Sterke oppervlakteafwerking
Onderdelen vereisen doorgaans weinig tot geen polijsten voordat ze worden geverfd, geplateerd of gecoat, waardoor de totale productietijd wordt verkort en de arbeidskosten die gepaard gaan met de secundaire oppervlaktevoorbereiding worden verlaagd.
F
Materiaalefficiëntie
Overtollig metaal uit runners en overloopputten kan worden omgesmolten en hergebruikt, waardoor de materiaalverspilling relatief laag blijft in vergelijking met subtractieve processen zoals CNC-bewerking, waarbij een groot deel van de uitgangsvoorraad als schroot eindigt.
Gemeenschappelijke toepassingen en industrieën voor spuitgietonderdelen
Auto-industrie
Motorblokken, transmissiehuizen, beugels en structurele componenten, waarbij aluminium spuitgietonderdelen het voertuiggewicht helpen verminderen en de brandstofefficiëntie verbeteren. Veel fabrikanten gebruiken nu grootschalige aluminium spuitgietonderdelen ter vervanging van wat vroeger assemblages van tientallen gestempelde stalen stukken waren, waardoor zowel het gewicht als de montagetijd worden verminderd.
Consumentenelektronica
Laptopframes, camerabehuizingen en smartphonecomponenten zijn afhankelijk van gegoten onderdelen van magnesium en aluminium voor een sterke maar lichtgewicht behuizing die ook kan helpen de warmte af te voeren van gevoelige interne circuits.
Industriële apparatuur
Pomphuizen, versnellingsbakdeksels en motorbehuizingen maken gebruik van spuitgietonderdelen omdat ze bestand zijn tegen trillingen en gematigde thermische belastingen, terwijl ze nauwe toleranties behouden voor de asuitlijning en lagerzittingen.
Verlichtingsarmaturen
LED-koellichamen en verlichtingsbehuizingen zijn afhankelijk van de uitstekende thermische geleidbaarheid van aluminium spuitgietonderdelen om de warmteafvoer te beheersen, wat de levensduur van de LED-componenten binnenin direct verlengt.
Huishoudelijke apparaten
Handgrepen, beugels en interne structurele onderdelen in keuken- en huishoudelijke apparaten worden vaak geproduceerd door middel van zinkspuitgieten, waarbij gebruik wordt gemaakt van de fijne oppervlaktedetails en de compatibiliteit met decoratieve beplating.
Hardware en sloten
Deurgrepen, slotlichamen en decoratieve fittingen maken gebruik van zinkspuitgietonderdelen vanwege hun fijne details en het gemak van beplating met chroom- of nikkelafwerkingen, waardoor fabrikanten een breed scala aan afwerkingsopties hebben met één enkel basismateriaal.
Kwaliteitscontrole en veel voorkomende defecten in spuitgietonderdelen
Zelfs een goed ontworpen matrijs kan defecten veroorzaken als de procesparameters niet goed worden gecontroleerd. Door vroegtijdig de hoofdoorzaak te identificeren, kunnen fabrikanten het afkeuringspercentage van spuitgietonderdelen onder de industriële benchmarks houden, die doorgaans onder de 2 procent liggen voor volwassen productielijnen. De meeste defecten in spuitgietonderdelen zijn terug te voeren op een van de volgende drie bronnen: onjuiste metaaltemperatuur, onvoldoende of overmatige injectiedruk, of een matrijsontwerp dat geen rekening houdt met hoe het metaal daadwerkelijk in de holte stroomt en afkoelt.
| Defect | Typische oorzaak | Gemeenschappelijke oplossing |
|---|---|---|
| Porositeit | Opgesloten lucht of gas tijdens injectie op hoge snelheid, of krimp tijdens afkoeling | Optimaliseer het poortontwerp, verlaag de injectiesnelheid tijdens de vulfase of pas vacuümspuitgieten toe |
| Koud gesloten | Gesmolten metaal stolt voordat de matrijsholte volledig is gevuld, vaak als gevolg van een lage metaaltemperatuur | Verhoog de temperatuur van het metaal of de matrijs en verbeter de plaatsing van de poort voor een betere doorstroming |
| Flits | Overtollig metaal ontsnapt via de matrijsscheidingslijn vanwege onvoldoende klemkracht | Verhoog de klemkracht of verbeter het onderhoud en de uitlijning van de matrijzen |
| Oppervlakte blaarvorming | Opgesloten gas zet uit nabij het oppervlak tijdens de daaropvolgende warmtebehandeling of galvanisering | Verminder de interne porositeit bij de bron en controleer de koelsnelheid |
| Kromtrekken | Ongelijkmatige koelsnelheden over verschillende wanddiktes binnen hetzelfde onderdeel | Ontwerp een uniformere wanddikte en pas de lay-out van het koelkanaal in de matrijs aan |
Gerenommeerde fabrikanten van spuitgietonderdelen gebruiken procescontroles zoals röntgeninspectie, druktesten en gecoördineerde meetmachineverificatie om deze problemen op te sporen voordat onderdelen naar klanten worden verzonden. Veel faciliteiten houden ook een first-pass yield-metriek bij voor elke productierun, die het percentage spuitgietonderdelen meet dat de inspectie doorstaat zonder enige nabewerking, waardoor zowel de fabrikant als de klant een duidelijk, doorlopend signaal krijgen van processtabiliteit.
Duurzaamheidsoverwegingen voor spuitgietonderdelen
Duurzaamheid bij de productie is een steeds belangrijkere factor geworden bij de inkoop van spuitgietonderdelen, en het proces heeft op dit gebied verschillende inherente voordelen. Aluminium-, zink- en magnesiumschroot dat ontstaat tijdens het trimmen en uit het runnersysteem kan worden omgesmolten en teruggevoerd naar de productie, waarbij veel faciliteiten ruim 90 procent van het processchroot intern recyclen.
Energieverbruik per onderdeel
Omdat spuitgietonderdelen minimale secundaire bewerking vereisen, is het totale energieverbruik per voltooid onderdeel vaak lager dan bij processen waarbij grote hoeveelheden materiaal worden verwijderd.
Recyclebare basismetalen
Aluminium en zink kunnen beide herhaaldelijk worden gerecycled zonder een aanzienlijk verlies aan mechanische eigenschappen, waardoor het materiaalgebruik in de gesloten kringloop tijdens productieruns wordt ondersteund.
Lang sterfleven
Eén enkele stalen matrijs die honderdduizenden onderdelen produceert, verspreidt zijn eigen belichaamde productievoetafdruk over een zeer groot aantal afgewerkte componenten.
Lichtgewicht voordelen
In transporttoepassingen vertaalt de gewichtsbesparing door aluminium en magnesium spuitgietonderdelen zich in een lager brandstof- of energieverbruik gedurende de levensduur van het voertuig.
Ontwerprichtlijnen voor spuitgietonderdelen
Het volgen van beproefde ontwerpregels in een vroeg stadium van de ontwikkeling van een component kan het aantal gereedschapsrevisies aanzienlijk verminderen en de uiteindelijke kwaliteit van spuitgietonderdelen verbeteren. Ingenieurs die deze richtlijnen toepassen tijdens de eerste ontwerpfase, in plaats van nadat het eerste prototype mislukt, hebben de neiging om veel minder kostbare veranderingen te zien zodra de mal al is uitgesneden. De volgende richtlijnen worden veel gebruikt door ontwerpingenieurs.
- Houd de wanddikte uniform. Streef naar consistente wanden tussen 1 mm en 3,5 mm voor aluminium, aangezien plotselinge dikteveranderingen leiden tot kromtrekken en porositeit omdat dikkere delen langzamer afkoelen dan dunnere delen in de buurt.
- Voeg diepgangshoeken toe. Zorg voor een trekhoek van minimaal 1 tot 2 graden op verticale oppervlakken, zodat onderdelen zonder schade loskomen uit de matrijs, waarbij diepere holtes doorgaans een grotere trekhoek nodig hebben.
- Vermijd scherpe interne hoeken. Gebruik een afrondingsradius van minimaal 0,5 mm om de spanningsconcentratie te verminderen en de metaalvloei tijdens het vullen te verbeteren, aangezien scherpe hoeken ook gevoeliger zijn voor scheuren onder belasting.
- Plan de poort- en runnerlocaties vroeg. Plaats poorten zo dat gesmolten metaal eerst de dikste delen vult, waardoor het risico op koude afsluiting en onvolledige vulling wordt verminderd, en coördineer de plaatsing van de poort met de ventilatie-indeling om opgesloten lucht te laten ontsnappen.
- Minimaliseer ondersnijdingen. Voor ondersnijdingen zijn extra matrijssleden of lifters nodig, waardoor de gereedschapskosten en doorlooptijd stijgen. Ontwerp daarom waar mogelijk omheen of accepteer de extra complexiteit van het gereedschap alleen als dit functioneel noodzakelijk is.
- Ontwerp ribben om gewicht te besparen. Ribben op 50 tot 60 procent van de aangrenzende wanddikte voegen sterkte toe zonder dikke delen te creëren die de afkoeling vertragen, waardoor het onderdeel licht van gewicht blijft en toch bestand is tegen buigbelastingen.
Hoe u een leverancier van spuitgietonderdelen kiest
01
Controleer uitrusting en tonnagebereik
Zorg ervoor dat de leverancier machines gebruikt met het tonnagebereik dat nodig is voor de grootte van uw onderdeel, aangezien ondermaatse apparatuur niet de juiste klemdruk kan handhaven en kan leiden tot flitsen of onvolledige vulling van grotere spuitgietonderdelen.
02
Kwaliteitscertificeringen beoordelen
Zoek naar certificeringen zoals ISO 9001 en IATF 16949 als de onderdelen voor gebruik in de automobielsector zijn, omdat deze wijzen op een volwassen kwaliteitsmanagementsysteem met gedocumenteerde procescontroles gedurende de hele productie.
03
Vraag naar interne gereedschappen
Leveranciers die hun eigen matrijzen in eigen huis ontwerpen en bouwen, kunnen de doorlooptijden doorgaans verkorten en ontwerpproblemen sneller oplossen dan leveranciers die gereedschap uitbesteden, omdat wijzigingen niet via een externe gereedschapmaker hoeven te worden geleid.
04
Vraag monsteronderdelen en rapporten aan
Een betrouwbare leverancier moet monsters van spuitgietonderdelen leveren, samen met dimensionale inspectierapporten voordat hij tot volledige productie overgaat, waardoor u de kans krijgt om de pasvorm en werking vroegtijdig te valideren.
05
Evalueer secundaire services
Controleer of de leverancier machinale bewerking, beplating, poedercoating of montage in eigen huis aanbiedt, waardoor uw toeleveringsketen aanzienlijk kan worden vereenvoudigd en het aantal leveranciers waarmee u moet samenwerken, kan worden verminderd.
06
Vergelijk communicatie en doorlooptijd
Snelle, duidelijke communicatie tijdens het maken van offertes is vaak een sterke indicator van hoe de leverancier productieproblemen later zal aanpakken, dus let op reactievermogen, zelfs voordat de eerste bestelling wordt geplaatst.
Kostenfactoren die de prijs van spuitgietonderdelen beïnvloeden
De uiteindelijke prijs van spuitgietonderdelen is afhankelijk van verschillende factoren, die elk een ander gewicht in de totale offerte hebben. Het onderstaande diagram illustreert de relatieve invloed van veel voorkomende kostendrijvers.
Als algemene regel kan het gereedschap voor een aluminium spuitgietonderdeel met gemiddelde complexiteit variëren van ongeveer 5000 tot meer dan 40.000 dollar, terwijl de kosten per eenheid van het onderdeel zelf tussen de 0,50 en 10 dollar kunnen liggen, afhankelijk van de grootte, legering en afwerkingsvereisten zodra het productievolume hoog genoeg is om de gereedschapsinvestering te spreiden. Kopers die offertes voor spuitgietonderdelen evalueren, moeten leveranciers vragen de gereedschapskosten afzonderlijk van de stukprijs op te splitsen, omdat dit het veel gemakkelijker maakt om offertes van leveranciers te vergelijken en de totale kosten te modelleren bij verschillende ordervolumes voordat ze tot een productierun overgaan.
Veelgestelde vragen over spuitgietonderdelen
Wat is de minimale bestelhoeveelheid voor spuitgietonderdelen
De meeste fabrikanten raden een minimumbestelling van ongeveer 1000 tot 5000 eenheden aan om de investering vooraf in gereedschap te rechtvaardigen, hoewel sommige leveranciers kleinere prototyperuns accepteren met behulp van goedkope prototypegereedschappen.
Hoe lang duurt het om een nieuwe matrijs voor het gieten van onderdelen te produceren
De doorlooptijd van het gereedschap varieert doorgaans van 4 tot 8 weken voor een redelijk complexe matrijs, afhankelijk van de onderdeelgrootte, het aantal holtes en of er sledes of lifters nodig zijn.
Kunnen spuitgietonderdelen worden gerecycled?
Ja, aluminium-, zink- en magnesiumschroot dat tijdens het trimmen ontstaat, kan opnieuw worden gesmolten en hergebruikt in toekomstige productieruns, waardoor spuitgieten een relatief hulpbronnenefficiënt proces wordt.
Wat is het verschil tussen spuitgietonderdelen en CNC-gefreesde onderdelen
Spuitgietonderdelen are formed by injecting molten metal into a die, making them cost effective at high volume, while CNC machined parts are cut from solid stock, making them better suited for low volume or highly customized designs.
Welke legering is het beste voor lichtgewicht spuitgietonderdelen?
Magnesiumlegeringen bieden de laagste dichtheid onder de gebruikelijke spuitgietmetalen, waardoor ze de voorkeur verdienen als gewichtsvermindering de hoogste prioriteit heeft, zoals in laptop- of camerabehuizingen.
Moeten spuitgietonderdelen nabewerking ondergaan voordat ze kunnen worden gebruikt?
Het hangt af van de toepassing. Veel spuitgietonderdelen kunnen na het afsnijden als gegoten worden gebruikt, terwijl andere machinale bewerking op kritieke pasoppervlakken, platering voor corrosiebestendigheid of poedercoating vereisen voor uiterlijk en extra bescherming.
Wat is de typische levensduur van een spuitgietmatrijs
Een goed onderhouden stalen matrijs die wordt gebruikt voor het spuitgieten van aluminium kan doorgaans tussen de 100.000 en 500.000 onderdelen produceren voordat een grote renovatie nodig is, terwijl matrijzen die worden gebruikt voor het spuitgieten van zink vaak meer dan 1 miljoen cycli kunnen overschrijden, omdat zink minder schurend is op gereedschapsstaal.
Kunnen spuitgietonderdelen worden gelast
Standaard gegoten aluminium en zinkonderdelen kunnen moeilijk conventioneel te lassen zijn, omdat opgesloten interne gasporositeit defecten in het lasgebied kan veroorzaken, dus in plaats daarvan worden vaak mechanische bevestigingen, lijmverbindingen of gespecialiseerde lastechnieken gebruikt.
Is spuitgieten geschikt voor zowel prototypes als massaproductie
Volledige productiegereedschappen zijn over het algemeen gereserveerd voor grotere volumes, maar veel leveranciers bieden goedkope prototypematrijzen of zachte gereedschappen met één holte waarmee ingenieurs het ontwerp van spuitgietonderdelen kunnen valideren voordat ze zich toeleggen op de uiteindelijke geharde productiematrijs, waardoor het totale traject van concept naar productie op volledige schaal wordt verkort.
Laatste gedachten over spuitgietonderdelen
Spuitgietonderdelen blijven een van de meest efficiënte manieren om nauwkeurige, herhaalbare metalen componenten op schaal te vervaardigen. Door de procesfasen te begrijpen, de juiste legering voor uw toepassing te selecteren, goede ontwerprichtlijnen te volgen en samen te werken met een gekwalificeerde leverancier, kunnen fabrikanten een sterke onderdeelkwaliteit bereiken terwijl de kosten per eenheid laag blijven bij grote productievolumes.
Of u nu autobeugels, elektronische behuizingen of industriële behuizingen ontwerpt, spuitgietonderdelen bieden een bewezen traject van concept tot eindproduct. De combinatie van snelheid, herhaalbaarheid en ontwerpvrijheid is moeilijk te evenaren met enig ander metaalvormingsproces als het productievolume de investering in gereedschap rechtvaardigt. Dat is precies de reden waarom spuitgietonderdelen jaar na jaar in zo'n breed scala van industrieën worden gespecificeerd.
Laatste nieuws
Meer informatie over branchenieuws
-
26
Oct
 Een motor gieten: materialen, processen en spuitgieten uitgelegd voor OEM'sVraag tien mensen wat het gieten van een motor betekent en je krijgt tien verschillende foto's. Je ziet een pollepel gesmolten ijzer in een zandvorm kantelen. Op een andere foto wordt een r...
-
16
Jul
Volledige technische gids: wat zijn gegoten aluminiumcomponenten en uitgebreid overzicht van spuitgietprocessen van aluminiumlegeringenInhoudsopgave Directe definitie Productieproces Wat zijn componenten ... -
28
Sep
Zamak 3 zinklegering: eigenschappen, spuitgiettoepassingen en selectiegids voor OEM'sWanneer een metalen onderdeel een complexe geometrie, nauwe toleranties en een goede oppervlakteafwerking vereist tegen een redelijke prijs, is Zamak 3 vaak de materiaalingenieur waar men het ee... -
19
Oct
Automotive spuitgietaluminium: een praktische gids voor legeringen, onderdelen en kwaliteitAluminiumspuitgieten is een van de stille werkpaarden van de moderne auto. Kijk achter een koplamp of onder de motorkap en je zult gegoten aluminium onderdelen aantreffen die weinig glamoureus m...
Of u nu koper of ontwikkelingspartner bent, wij doen er alles aan om u een betrouwbare oplossing te bieden.
PRODUCTLINKS
- Producten van aluminiumlegeringen
- Zinklegering spuitgietproducten
- Spuitgietproducten van magnesiumlegering
Mobiel
Klantenservice
Vraag een offerte aan
NEEM CONTACT MET ONS OP
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, provincie Zhejiang, China
Auteursrecht © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rechten voorbehouden.
 OEM/ODM spuitgietfabrikanten