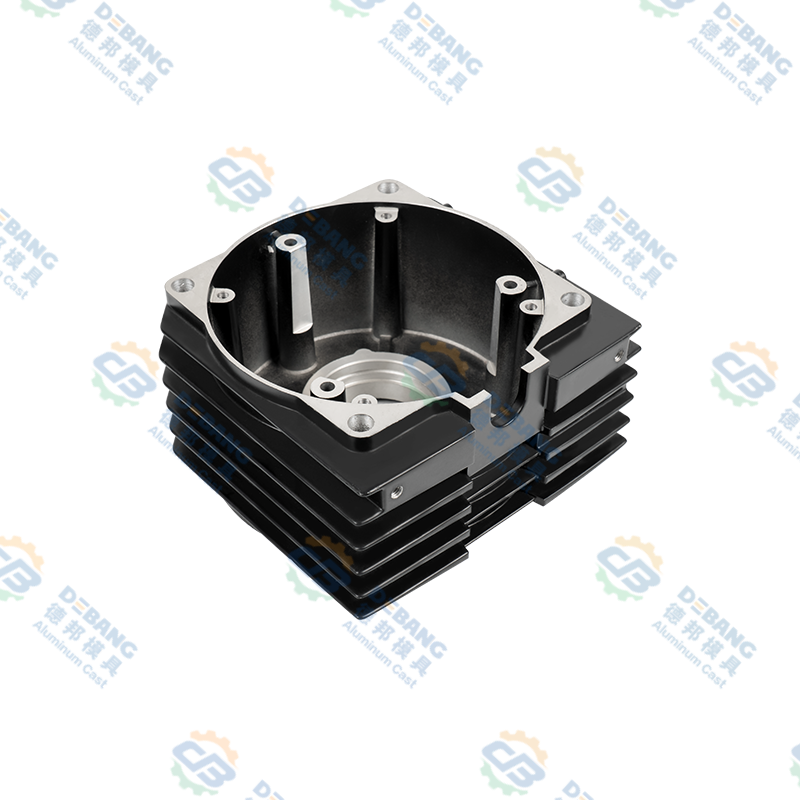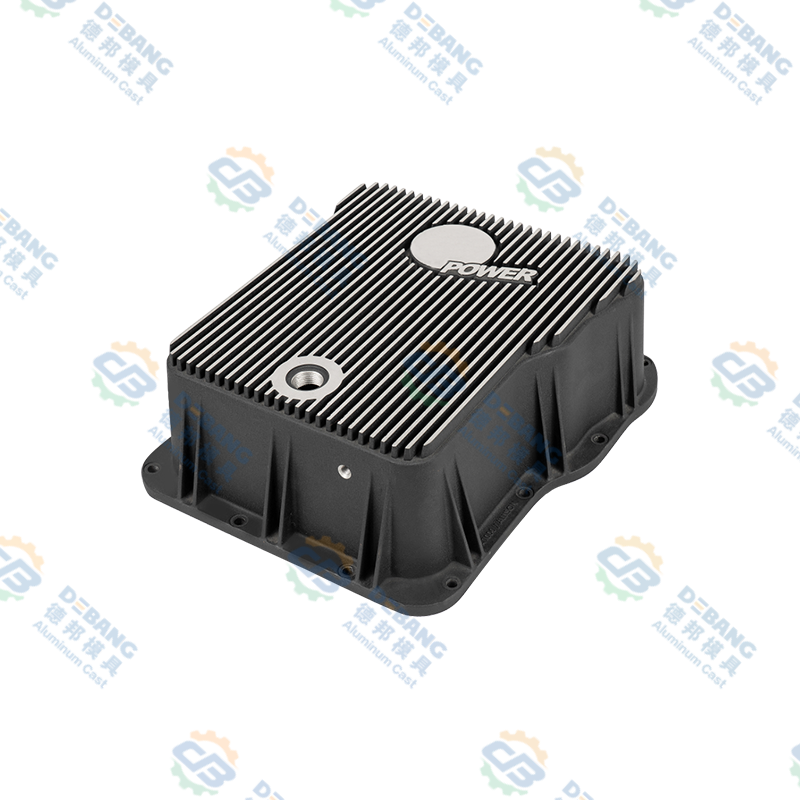


Aluminium spuitgietcomponenten Directe definitie en overzicht
Gegoten aluminium componenten vertegenwoordigen nauwkeurig ontworpen metalen onderdelen vervaardigd door hogedrukinjectie van gesmolten aluminium in geharde stalen mallen, waardoor complexe geometrieën ontstaan met nauwe maattoleranties en superieure oppervlakteafwerkingen in enkele productiecycli .
Het spuitgietproces perst gesmolten aluminium bij een druk van meer dan 1500 tot 3500 pond per vierkante inch in nauwkeurig bewerkte holtes, waardoor de productie van componenten mogelijk wordt met een maatnauwkeurigheid van plus of min 0,003 inch en een oppervlakteafwerking die vergelijkbaar is met machinaal bewerkte onderdelen zonder secundaire nabewerkingen .
De selectie van aluminiumlegeringen, waaronder 380, 390, A356 en gespecialiseerde gepatenteerde formuleringen, maakt op maat gemaakte materiaaleigenschappen mogelijk die voldoen aan specifieke toepassingsvereisten, waaronder prestaties bij hoge temperaturen, corrosieweerstand en optimalisatie van mechanische sterkte .
Basisprincipes van aluminiumspuitgietprocessen en productieprocedures
Het begrijpen van productieprocedures voor spuitgieten verduidelijkt de capaciteiten en kwaliteitskenmerken.
Spuitgietmachines en druksysteemcomponenten
Spuitgietmachines ingedeeld in categorieën met hete kamer en koude kamer bieden duidelijke operationele voordelen, waarbij systemen met hete kamer het gesmolten metaal op een constante temperatuur houden, waardoor snelle opeenvolgende gietcycli mogelijk zijn die 400 tot 600 componenten per uur produceren, terwijl machines in de koude kamer metalen met hogere smelttemperaturen kunnen verwerken, wat de veelzijdigheid van aluminiumlegeringen en een superieure productkwaliteit mogelijk maakt. . Injectiedrukken variërend van 1500 pond per vierkante inch voor grote componenten tot 3500 pond per vierkante inch voor dunwandige precisieonderdelen dwingen gesmolten metaal in elk detail van de vormholte.
Matrijsontwerp en gereedschapsstaalspecificaties
Nauwkeurig geharde gereedschapsstalen mallen vervaardigd met toleranties van plus of min 0,0005 inch bieden een holtegeometrie die de uiteindelijke vorm van het onderdeel en de dimensionele kenmerken definieert, met een verwachte levensduur van de mal van 100.000 tot 500.000 gietstukken, afhankelijk van de materiaalkeuze en het ontwerp van het koelsysteem . Matrijzen met meerdere holtes die 4 tot 8 componenten per cyclus produceren, verlagen de productiekosten per eenheid dramatisch.
Ontwerp van poort- en voersystemen
Geavanceerde poortsystemen die de stroom gesmolten aluminium met nauwkeurig gecontroleerde snelheden naar de matrijsholten leiden, voorkomen turbulentie, verminderen luchtinsluiting en maken een consistente metaalvulling mogelijk, waardoor holtes en porositeitsdefecten worden geëlimineerd . Toevoersystemen leveren een continue metaalstroom en compenseren de krimp bij stolling.
Stollings- en koelprocedures
Gecontroleerde koelsnelheden, doorgaans variërend van 50 tot 200 graden Celsius per seconde, maken het mogelijk de gewenste microstructuurkenmerken te bereiken, waaronder korrelgrootte en faseverdeling, waardoor de mechanische eigenschappen worden geoptimaliseerd . Watergekoelde spouwmuren maken een snelle thermische extractie mogelijk.
Wat zijn gegoten aluminiumcomponenten en definitie per toepassing
Begrip aluminium gegoten onderdeel toepassingen verduidelijken het belang van de productie en de reikwijdte van de mogelijkheden.
Motorblokken, cilinderkoppen, transmissiehuizen en inlaatspruitstukken vormen 20 tot 30 procent van het moderne voertuiggewicht.
- 5 tot 10% reductie van het brandstofverbruik
- Geschikt voor legering op hoge temperatuur
- Geïntegreerde koelkanalen
Onderdelen van het landingsgestel, structurele fittingen en hardware voor het brandstofsysteem vereisen nuldefectnormen.
- Kwaliteitseisen voor de lucht- en ruimtevaart
- Volledige traceerbaarheid
- Gespecialiseerde legeringsprestaties
Computerservers, telecommunicatieapparatuur en industriële schakelkasten profiteren van thermisch beheer.
- Complexe geometriecreatie
- Integratie van warmteafvoer
- EMI-afschermingsmogelijkheid
Pomphuizen, kleplichamen en compressorcomponenten leveren betrouwbare prestaties.
- Vermogen voor ruwe omgevingen
- Kosteneffectiviteit
- Geïntegreerde doorgangen
Elektrisch gereedschap, tuingereedschap en draagbare apparaten tonen veelzijdigheid.
- Esthetische oppervlakteafwerking
- Lichtgewicht constructie
- Ontwerpflexibiliteit
Apparatuurbehuizingen en netwerkhardware tonen precisiemogelijkheden.
- Precisie dimensionering
- Component-integratie
- Betrouwbaarheidsprestaties
Aluminiumlegeringen voor spuitgieten Selectie en specificatie
De keuze van de legering heeft een fundamentele invloed op de eigenschappen van de componenten en de geschiktheid van de toepassing.
| Legering Benaming | Primair silicium% | Treksterkte ksi | Verlenging % | Primaire toepassingen |
|---|---|---|---|---|
| 380 legering | 8,5 tot 11,5 | 47 tot 49 | 3 tot 5 | Aandrijflijn voor auto's |
| 390 legering | 17 tot 19 | 53 tot 56 | 1 tot 2 | Motor blokkeert pompen |
| A356-legering | 7,0 nominaal | 33 tot 55 | 3 tot 6 | Luchtvaart-automobiel |
Standaard industriële keuze
8,5 tot 11,5% silicium zorgt voor een uitstekende gietbaarheid, waardoor complexe dunwandige ontwerpen met superieure corrosieweerstand mogelijk zijn, waardoor het een optimale keuze is voor aandrijflijncomponenten van auto's.
Optie voor hoge prestaties
17 tot 19% silicium biedt superieure hardheid en slijtvastheid vergeleken met 380, met verhoogde sterkte-eigenschappen die geschikt zijn voor toepassingen met hoge spanning.
Premium kwaliteit
7% silicium maakt warmtebehandeling mogelijk door middel van precipitatieharding, waardoor de sterkte met 30 tot 50 procent toeneemt, wat uitzonderlijke eigenschappen oplevert voor lucht- en ruimtevaarttoepassingen.
Voordelen van spuitgietprocessen en concurrentievoordelen
Uitdagingen and Limitations in Aluminum Die Casting Processes
Gasinsluiting en vorming van krimpporositeit tijdens het stollen creëren holtes in gietstukken. Hogedrukspuitgieten vermindert porositeitsproblemen, maar elimineert deze niet.
Precisie hardened steel molds typically cost 20000 to 100000 dollars depending on complexity, with extended lead times of 8 to 12 weeks.
Wanddiktebeperkingen, diepgangshoekvereisten en scheidingslijnbeperkingen beperken de ontwerpvrijheid in vergelijking met machinale bewerking.
Veel toepassingen vereisen randafwerking, warmtebehandeling en precisieafwerking, wat 10 tot 30% van de totale kosten met zich meebrengt.
Kwaliteitscontrole and Testing Procedures for Die Cast Components
Dimensionale inspectie
Gecoördineerde meetmachines en geautomatiseerde optische inspectiesystemen verifiëren de maatconformiteit, met bemonsteringsplannen die 0,5 tot 5% van de productiehoeveelheden inspecteren.
Porositeitsdetectie
Röntgenradiografisch onderzoek detecteert interne porositeit en holtevorming, waarbij geautomatiseerde analyse de omvang en locatie van het defect kwantificeert.
Mechanische testen
Trekproefmonsters verifiëren dat de treksterkte, vloeigrens en rek voldoen aan de specificatie-eisen.
Oppervlaktekwaliteit
Visuele inspectie en optische profilometrie verifiëren de gladheid van de oppervlakteafwerking en identificeren defecten, waaronder krimpsporen en koude overlappingen.
Documentatie
Uitgebreide documentatie waarin matrijsidentificatie, productieparameters en inspectieresultaten worden vastgelegd, zorgt voor volledige traceerbaarheid van het product.
Naleving
Elektronische gegevensbeheersystemen maken efficiënte toegang tot gegevens mogelijk en voldoen aan de eisen van de regelgeving en de klant.
Economie en kostenanalyse van aluminium spuitgieten
Spuitgieten wordt economisch haalbaar bij volumes van 50.000 tot 100.000 eenheden, afhankelijk van de complexiteit van de componenten. Onder deze drempel kunnen machinale bewerkingen of andere processen economischer blijken te zijn.
Ontwerprichtlijnen and Best Practices for Die Casting
Uniformiteit van de wanddikte
Handhaaf een uniforme wanddikte van 0,100 tot 0,150 inch om overmatige krimp en hete plekken te voorkomen. Gebruik royale stralen van minimaal 0,050 inch voor overgangen.
Vereisten voor diepgangshoeken
Pas een trekhoek van minimaal 1 tot 2 graden toe, zodat componenten gemakkelijk uit de mallen kunnen worden verwijderd zonder markeringen of schade.
Ribben en bazen
Gebruik strategische ribbels en plaatsing van de nokken om de stijfheid en kracht te vergroten zonder proportionele gewichtstoename. De ribdikte moet 50 tot 70% van de nominale wanddikte bedragen.
Minimalisatie van ondergraven
Minimaliseer ondersnijdingen en complexe geometrie waarvoor beweegbare kernen nodig zijn, waardoor de matrijscomplexiteit en -kosten aanzienlijk toenemen.
Tolerantiestrategie
Specificeer realistische toleranties die overeenkomen met de spuitgietmogelijkheden, doorgaans ±0,003 inch voor kenmerken en ±0,001 per inch afmeting.
Plaatsing van scheidingslijnen
Plaats scheidingslijnen op niet-kritieke oppervlakken om de esthetische impact te minimaliseren en het matrijsontwerp te vereenvoudigen.
Geavanceerde spuitgiettechnologie en procesinnovaties
Knijpgieten en semi-massief metaal
Het toepassen van verhoogde druk tijdens het stollen creëert ultradichte, defectvrije gietstukken met mechanische eigenschappen die gesmede componenten benaderen.
Vacuümondersteund spuitgieten
Vacuümextractie tijdens het vullen van de mal voorkomt gasinsluiting, waardoor de porositeit met 75 tot 90 procent wordt verminderd, waardoor drukdichte gietstukken mogelijk zijn.
Thermische spuitgietcontrole
Geavanceerde koelsystemen maken nauwkeurige controle van de thermische cycli mogelijk, waardoor de microstructuur en eigenschappen voor fijnere korrelstructuren worden geoptimaliseerd.
Processimulatie en AI
Geavanceerde simulatiesoftware en kunstmatige intelligentie optimaliseren parameters en zorgen voor superieure kwaliteit, waardoor de prestaties voortdurend worden verbeterd.
Industrie 4.0-integratie
Verbonden systemen die realtime productiegegevens verzamelen, maken voorspellend onderhoud en monitoring op afstand mogelijk.
Veelgestelde vragen over aluminium spuitgietcomponenten
Aluminiumspuitgieten wordt economisch concurrerend met bewerkingen bij productievolumes van meer dan 50.000 tot 100.000 eenheden, afhankelijk van de complexiteit van de componenten , waarbij een break-even-berekening wordt uitgevoerd waarbij de matrijskosten worden vergeleken met de besparingen per eenheid, waardoor het minimaal haalbare volume wordt bepaald.
Gespecialiseerde aluminiumlegeringen, waaronder 390 en gemodificeerde A356-varianten, behouden aanvaardbare eigenschappen bij temperaturen tot 300 tot 350 graden Celsius , hoewel langdurig gebruik bij hoge temperaturen een zorgvuldige materiaalkeuze en mogelijke secundaire warmtebehandeling vereist.
Veel voorkomende secundaire bewerkingen zijn onder meer het afsnijden van de randen van de scheidingslijnen, het verwijderen van aanspuitsporen, het nauwkeurig boren en tappen van schroefdraadgaten, en af en toe kotteren en afwerken voor kritische afmetingen waarbij de tolerantie voor spuitgieten onvoldoende blijkt.
Röntgenradiografie biedt definitieve detectie van interne defecten, inclusief porositeitsidentificatie, terwijl ultrasoon testen een snelle screening van defecten mogelijk maakt voor productie in grote volumes die snellere inspectiecycli vereisen.
Gegoten oppervlakken kunnen worden geanodiseerd voor corrosiebescherming en kleurvariatie, poedercoating voor duurzame gekleurde afwerkingen, beplating inclusief nikkel en chroom of polijsten voor een helder metallic uiterlijk.
Gespecialiseerde aluminiumlegeringen van voedingskwaliteit en gietprocedures met strenge reinigings- en traceerbaarheidsdocumentatie maken de productie mogelijk van goedgekeurde componenten die in contact komen met voedsel voldoen aan de wettelijke vereisten, waaronder naleving van de FDA.
Uniforme wanddikte, royale radiussen voor overgangen, strategische plaatsing van de ribben voor stijfheid en zorgvuldige positionering van de scheidingslijnen minimaliseren defecten en de productieopbrengst aanzienlijk verbeteren.
Onbeschermde aluminium spuitgietstukken corroderen gemakkelijk in zoutwateromgevingen, waardoor beschermende coatings nodig zijn, waaronder anodiseren, polyurethaanverf of gespecialiseerde epoxysystemen het bieden van betrouwbare bescherming op lange termijn.
Precisie die casting tolerances enable reliable press fit assembly and integrated snap features eliminating fasteners simplifying assembly , met zorgvuldig ontwerp en tolerantie-stapelanalyse die een betrouwbare herhaalbaarheid van de assemblage garandeert.
De volledige doorlooptijd bedraagt doorgaans 8 tot 12 weken, inclusief het ontwerp en de constructie van de matrijs, het uitproberen en valideren van de gereedschappen en de levering van de eerste productiemonsters , waarbij versnelde tooling een kostenbesparingsschema van 20 tot 40 procent toevoegt.