

HPDC-ontwerp: een praktische gids voor het ontwerpen van spuitgietmatrijzen onder hoge druk
 2026.11.02
 Industrie nieuws
Hogedrukspuitgieten heeft de reputatie een bijna-netvormproces te hebben, waardoor het klinkt alsof het meeste echte werk in de machine gebeurt. In werkelijkheid wordt bijna elk kwaliteitskenmerk van een gietstuk, van vulpatroon en porositeit tot vlakheid en standtijd, vastgelegd in de ontwerpfase. HPDC-ontwerp is de discipline waarbij deze beslissingen doelbewust worden genomen: wat de geometrie van het onderdeel zou moeten zijn, hoe het metaal door de holte zal reizen, waar de warmte naartoe zal gaan en hoe het gereedschap zal openen, uitwerpen en een paar honderdduizend cycli zal overleven.
Deze gids beschrijft de manier waarop we dat werk benaderen bij Debang Mold, een spuitgietmatrijzenbouwer en OEM-spuitgietmachine gevestigd in Ningbo, China, die sinds 1991 HPDC-projecten uitvoert. Het is geschreven voor ingenieurs en kopers die willen begrijpen hoe goed spuitgietontwerp eruit ziet, en waarom sommige gereedschappen jarenlang stil werken, terwijl andere vanaf het eerste schot met hun operators vechten.
Wat deze gids behandelt
- Hoe onderdeelontwerp en matrijsontwerp samenkomen in één project
- Het stapsgewijze verloop van het afdrukken van onderdelen tot het vrijgeven van de gereedschappen
- Geometrieregels voor muren, diepgang, ribben en nokken
- Beslissingen over poorten, overlopen en ontluchten
- Koelindeling en thermische balans
- Hoe de keuze van de legering het gereedschap een nieuwe vorm geeft, en niet alleen het onderdeel
- Ontwerpfouten die in bijna elke recensie voorkomen
Wat HPDC Design eigenlijk omvat
Mensen gebruiken de uitdrukking HPDC-ontwerp om twee verwante maar verschillende dingen aan te duiden: het ontwerp van het gietstuk zelf, en het ontwerp van de matrijs die het produceert. Beide zijn belangrijk, en geen van beide kan echt zonder de ander worden voltooid.
Gietontwerp, vaak onderdeelontwerp of ontwerp voor productie genoemd, werkt op de geometrie die de klant nodig heeft. Dat betekent wandsecties die dik genoeg zijn om te vullen maar dun genoeg om af te koelen, tochthoeken waardoor het onderdeel loslaat, afrondingen die de spanning verspreiden en kenmerken die machinaal kunnen worden bewerkt zonder de porositeit van het oppervlak te openen.
Het matrijsontwerp zet die geometrie om in hardware: scheidingslijn en holte-indeling, poort- en runnersysteem, overloop- en ontluchtingsstrategie, koelcircuits, uitwerperindeling, sledes en kernen, en de toleranties die de gereedschapmakerij moet aanhouden. Het is ook een economische oefening. Een gereedschap met twee holtes, vier sledes en een vacuümblok kost merkbaar meer dan een gereedschap met één holte met een simpele rechte trekkracht, en de onderdeelprijs moet dat verschil gedurende de levensduur van het programma rechtvaardigen.
Bij de meeste projecten overlappen de twee elkaar voortdurend. Als u één graad diepgang in het onderdeelmodel wijzigt, kan een schuif uit de matrijs worden verwijderd. Voor het toevoegen van een kleine baas kan een extra uitwerppen nodig zijn. Dat heen en weer, vroeg en op het scherm gedaan in plaats van laat en in staal, is waar de waarde van HPDC-ontwerp feitelijk zit.
De ontwerpvolgorde, stap voor stap
Elk project heeft zijn eigen eigenaardigheden, maar de onderliggende volgorde is consistent. In onze winkel ziet het er meestal zo uit.
- Functionele beoordeling van de onderdeelafdruk. Wat doet het onderdeel, welke oppervlakken zijn kritisch, welke belastingen, afdichtingen of thermische eisen gelden?
- Legering- en machineselectie. De legering bepaalt de giettemperatuur, vloeibaarheid en krimp; de machine stelt de sluitkracht, opnamecapaciteit en degelgrootte in.
- Scheidingslijn en diepgang. De scheidingslijn is zo gepositioneerd dat het onderdeel in één helft blijft, ondersnijdingen worden vermeden en zichtbare getuigenlijnen op een acceptabele plek terechtkomen.
- Wanddikte en overgangen. Voordat er met de poortwerkzaamheden wordt begonnen, worden uniforme muren en geleidelijke overgangen gerealiseerd.
- Poort- en runnerindeling. Poortlocatie, poortoppervlak en beoogde vultijd worden berekend op basis van het caviteitsvolume en de wanddikte.
- Overloop- en ontluchtingsontwerp. Lucht moet net zo snel weggaan als metaal binnendringt. Daarom worden overlopen, ventilatieopeningen en waar nodig vacuümondersteuning samen met de poort gepland.
- Indeling koelcircuit. Er worden kanalen, schotten en bubblers geplaatst om eerst de warmte uit dikke delen te halen.
- Uitwerpen, dia's en kernen. Uitwerpposities, schuifrichtingen en kerntrekkingen zijn gedefinieerd met diepgangen die een zuivere vrijgave mogelijk maken.
- Simulatie en toolbeoordeling. Vulling, stolling en thermisch gedrag worden gecontroleerd, waarna de gereedschapstekening wordt vrijgegeven voor vervaardiging.
- Tryout, sampling en iteratie. De eerste opnames bevestigen of corrigeren de aannames, en het ontwerprecord wordt bijgewerkt voor productie.
In de stappen drie tot en met acht worden de meeste productiekosten in stilte bepaald. Een tool die gemakkelijk te gebruiken is, is bijna altijd een tool die in deze fasen zorgvuldig is gespecificeerd.
Geometrieregels die bepalen of een gereedschap goed werkt
Sommige ontwerpregels zijn oud, beproefd en de moeite waard om te volgen, tenzij er een specifieke reden is om dat niet te doen. De onderstaande tabel vat de richtlijnen samen die we het vaakst hanteren voor aluminium- en zinkgietstukken voor automobiel- en industriële toepassingen.
| Functie | Typische richtlijn | Waarom het ertoe doet |
|---|---|---|
| Minimale wand, aluminium | 1,2 tot 2,5 mm | Dunnere wanden vullen zich snel, maar bevriezen vroeg en kunnen te kort vullen |
| Minimale wand, zink | 0,6 tot 1,5 mm | Zink vloeit verder bij lagere temperaturen, waardoor fijne details mogelijk zijn |
| Wandovergang | Geleidelijk, taps toelopend over minstens drie keer de verandering | Abrupte veranderingen veroorzaken hotspots, krimpporositeit en kromtrekken |
| Diepgang, buitenoppervlakken | Minimaal 1 tot 2 graden | Vermindert de uitwerpkracht, slijtage en slijtage van de matrijzen |
| Diepgang, geboorde gaten en diepe ribben | 2 tot 5 graden | Metaal krimpt op kernen, dus diepere delen hebben meer diepgang nodig |
| Binnenhoekradius | Minimaal 0,5 keer de aangrenzende muur | Verbetert de metaalstroom en verlaagt de spanningsconcentratie |
| Ribdikte | 0,6 tot 0,8 maal de nominale wand | Voorkomt zinksporen op het tegenoverliggende oppervlak |
| Wanddikte van de baas | Ongeveer 0,75 keer de hoofdmuur | Geïsoleerde dikke delen koelen als laatste af en trekken de porositeit weg |
| Bewerking voorraad | 0,3 tot 0,8 mm per oppervlak | Extra voorraad kost cyclustijd en kan ondergrondse holtes blootleggen |
Afgeronde hoeken zijn belangrijker dan veel ontwerpers verwachten. Scherpe interne hoeken zijn spanningsverhogers in het afgewerkte onderdeel en warmtevangers in de matrijs, terwijl een straal van ongeveer de helft van de wanddikte meestal voldoende is om beide zich te laten gedragen.
Gating, overloop en ontluchting
Het poortsysteem is het onderdeel van het HPDC-ontwerp dat de meeste aandacht krijgt nadat er een defect is opgetreden, en dat is precies waarom het de moeite waard is om het meteen goed te doen. Het doel is eenvoudig: de holte snel en soepel vullen, het metalen front in één richting laten bewegen en het laatste metaal dat arriveert zijn reis in een overloop laten eindigen in plaats van in een structurele muur.
In de praktijk betekent dit dat het poortoppervlak moet worden gekozen in verhouding tot de beoogde vultijd en het beoogde volume van de holte, waarbij moet worden gestreefd naar een poortsnelheid die het metaal vernevelt zonder de wand van de spouw te vernietigen, en waarbij de stroom van dikke secties naar dunne secties wordt geleid in plaats van andersom. Als een onderdeel meerdere dikke knooppunten heeft, zijn vaak individuele poorten en overlopen nodig, zodat elk knooppunt zijn eigen metaaltoevoer heeft en zijn eigen pad waar lucht kan ontsnappen.
Ontluchting verdient evenveel aandacht. Lucht die in een holte opgesloten zit, veroorzaakt porositeit, blaren en onvolledige vulling, en lucht die niet door de ventilatieopeningen kan ontsnappen, wordt vaak verwijderd met vacuümondersteuning. Een goed geventileerd gereedschap werkt ook met een lagere injectiedruk, wat de levensduur van de matrijs verlengt. Voor onderdelen met strikte interne degelijkheidseisen presteert vacuüm in combinatie met een gebalanceerde overloopindeling op zichzelf meestal beter dan een dikkere poort.
Thermische balans en koelingsindeling
Afkoeling is het langzaamste deel van de cyclus en een van de sterkste invloeden op het leven van de mens. Als het gereedschap ongelijkmatig afkoelt, blijft een deel van de holte heet, het onderdeel kromt naar die kant en de operators compenseren dit met extra spuitgieten, waardoor de thermische balans verder uit balans raakt.
Een goede koelindeling begint bij het onderdeel. De warmte-inbreng volgt de sectiedikte, dus de dikste knooppunten hebben de meeste koeling nodig en deze moet het dichtst bij de holte zijn. Kanalen worden normaal gesproken op een afstand van het spouwoppervlak geplaatst die gelijk is aan ongeveer twee tot drie kanaaldiameters, en lopen parallel aan het spouwoppervlak in plaats van eroverheen. Diepe kernen en dunne pinnen worden gekoeld met schotten of bubblers, en dia's worden afzonderlijk gekoeld zodat ze niet vastlopen.
Zinklegeringen ongeveer 390°C
Aluminium legeringen ongeveer 600°C
Magnesium legeringen ongeveer 630°C
In de bovenstaande grafiek worden de typische giettemperaturen van de drie legeringsfamilies vergeleken. Hoe hoger de temperatuur, hoe meer thermische spanning het matrijsstaal in elke cyclus absorbeert, wat een van de redenen is dat zinkgereedschap vaak langer meegaat dan aluminiumgereedschap van vergelijkbare complexiteit.
Thermische vermoeidheid, in plaats van slijtage, is wat gewoonlijk het leven van een matrijs beëindigt. Scheuren beginnen bij scherpe interne hoeken en aan de randen van koelkanalen en groeien vervolgens uit tot ze zichtbaar zijn op het gietoppervlak. Gladde radii, verstandige kanaalafstanden en consistente voorverwarming vertragen allemaal dat moment.
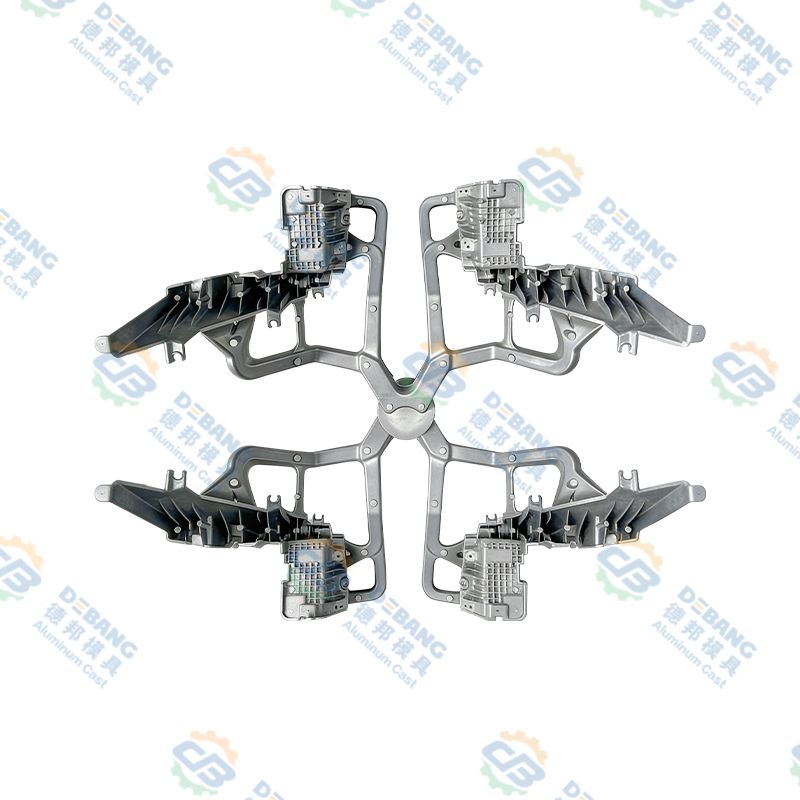
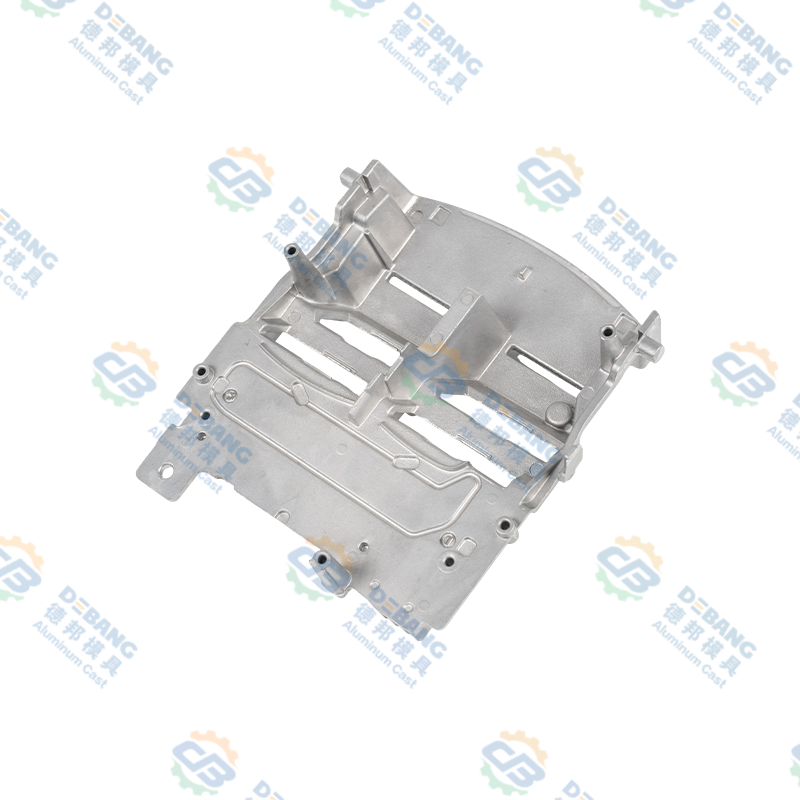 Aluminium gegoten autoverlichting koellichaam Aluminium gegoten koellichaam voor autoverlichting met vinnen met hoge dichtheid, ventilatiekanalen en ribben voor LED-thermisch beheer en stabiele warmteafvoer. Bekijk Product →
Hoe de legeringskeuze het gereedschap verandert
De legering wordt gekozen voor het onderdeel, maar het verandert ook het gereedschap. Aluminium, zink en magnesium bevinden zich op zeer verschillende plaatsen als het gaat om giettemperatuur, vloeibaarheid, wandcapaciteit en matrijslijtage, en een ontwerp dat in de ene familie prachtig past, kan in een andere familie oneconomisch zijn.
| Legering familie | Giet temperatuur | Wandbereik | Gevolgen voor de tooling |
|---|---|---|---|
| Aluminium (ADC12, A380, A360) | 580 tot 620 °C | 1,2 tot 4 mm | Hoge thermische belasting, H13 gereedschapsstaal, robuuste koeling, goede sterkte/gewicht |
| Zink (Zamak 3, Zamak 5) | 385 tot 420 °C | 0,6 tot 3 mm | Langere levensduur van de matrijs, uitstekende details en dunne wanden, geschikt voor geplateerde onderdelen |
| Magnesium (AZ91D, AM60) | 600 tot 650 °C | 1,0 tot 3 mm | Zorgvuldige smeltbescherming en gating, laagste dichtheid, strakke procescontrole |
Aluminium is de standaard voor structurele en thermische onderdelen zoals behuizingen, koellichamen, beugels en aandrijflijncomponenten, en onze technische gids voor gegoten aluminium componenten gaat dieper in op waar het gezin het beste presteert. Zink wordt vaak gekozen voor kleine, precieze of decoratieve onderdelen waarbij dunne wanden en oppervlakteafwerking belangrijker zijn dan gewicht. Magnesium is de lichtste optie en wordt meestal gereserveerd voor gewichtsgevoelige behuizingen, met strengere controles rond smeltverwerking en poorten.
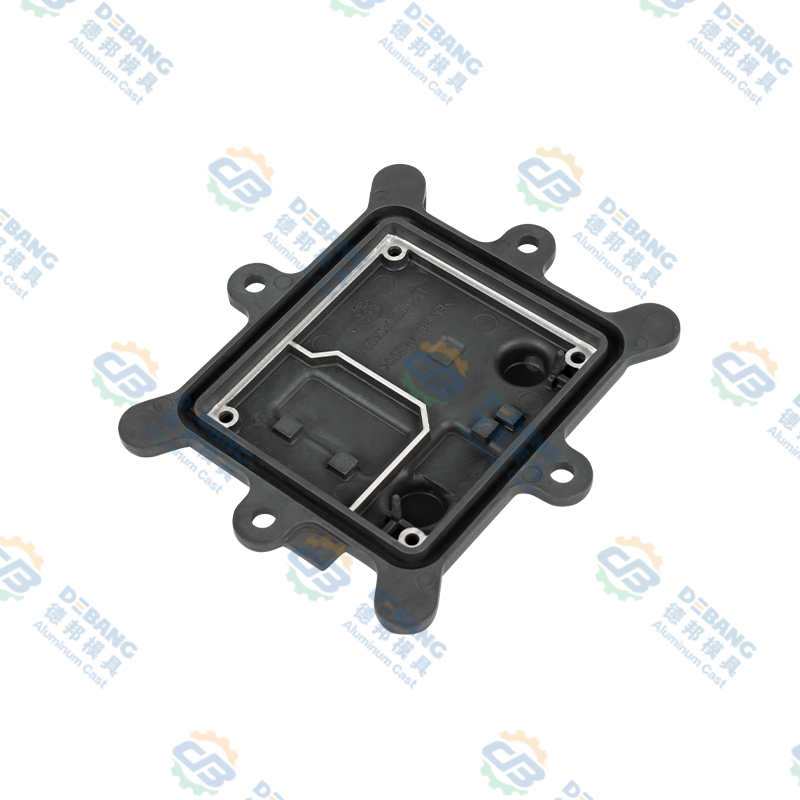
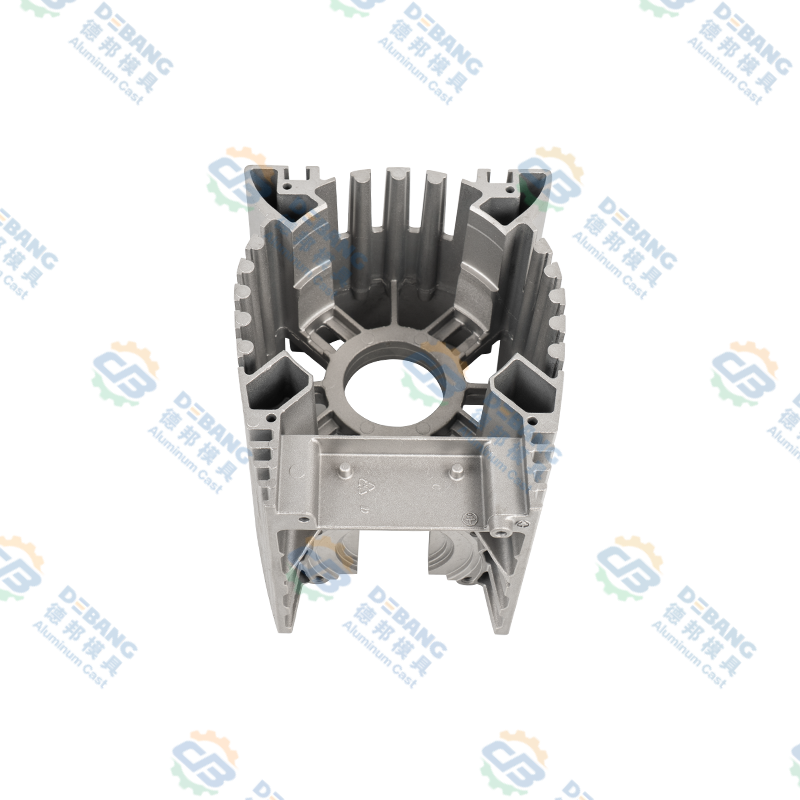 Aluminium gegoten motor- en controllerbehuizing Geïntegreerde aluminium gegoten motor- of controllerbehuizing met warmteafvoervinnen, bevestigingspunten en stijfheid voor bescherming van componenten onder trillingen. Bekijk Product →
Uitwerpen, slides en core pulls
Het uitwerpontwerp is niet glamoureus en beslissend. Uitwerppennen worden geplaatst waar het gietstuk stijf is, in hoeken en langs ribben, en ze zijn zo gedimensioneerd dat de plaatselijke druk laag genoeg blijft om geen cosmetisch oppervlak te markeren. De uitwerpplaat is zo uitgebalanceerd dat het onderdeel de kern recht verlaat in plaats van aan één kant te kantelen en te slepen.
Dia's en kernen voegen tegelijkertijd mogelijkheden en kosten toe. Elke glijbaan heeft zijn eigen diepgang, zijn eigen koeling en zijn eigen slijtoppervlakken nodig, en elke kern heeft voldoende tapsheid nodig zodat het krimpgietstuk deze netjes kan loslaten. Hydraulische sledes worden gebruikt waar de verplaatsing lang is of waar de slede onafhankelijk van de matrijsopening moet bewegen, terwijl mechanische sledes goedkoper en zeer betrouwbaar zijn waar de beweging eenvoudig is.
Simulatie en verificatie voordat staal wordt gesneden
Simulatie is nu de standaardpraktijk voordat staal wordt gesneden op elk onderdeel dat dunwandig, geometrisch complex of veiligheidsgerelateerd is. Vulsimulatie laat zien of het metalen front breekt, of twee fronten elkaar ontmoeten in een koude las en waar de kans groot is dat er lucht ingesloten raakt. Stolling en thermische analyse brengen hotspots aan het licht en voorspellen waar krimpporositeit zal optreden. Warpage-analyse schat hoeveel het onderdeel zal vervormen na uitwerpen en afkoelen.
De uitvoer is geen perfecte voorspelling, maar het is een zeer nuttig filter. Het is veel goedkoper om in een simulatie een overloop toe te voegen of een poort te verplaatsen dan een matrijsinzetstuk te lassen en opnieuw te bewerken. Als simulatie en ervaring het niet eens zijn, hebben we de neiging om te vertrouwen op de ervaring met betrekking tot de poortpositie en de simulatie op de thermische balans, en vervolgens beide te verifiëren bij het uitproberen.
Veelvoorkomende HPDC-ontwerpfouten waar we eerst naar op zoek zijn
Na voldoende ontwerpbeoordelingen verschijnen dezelfde problemen opnieuw. Dit zijn degenen die we vóór alles controleren.
- Niet-uniforme wandsecties, vooral een dik knooppunt dat naast een dunne muur zit
- Geen tocht op diepe ribben of boorgaten, of tocht in de verkeerde richting
- Een poort geplaatst op een zichtbaar cosmetisch oppervlak of recht op een dunne muur gericht
- Koeling alleen ontworpen voor de dekselhelft, waardoor de ejectorhelft heet blijft
- Scherpe interne hoeken in zowel het gietstuk als het matrijsinzetstuk
- Onrealistische as-cast-toleranties, met name vlakheid en coaxialiteit
- Overtollig bewerkingsmateriaal dat de kosten verhoogt en porositeit blootlegt
- Uitwerppennen geplaatst op een afdichtingsvlak of op een oppervlak dat wordt geverfd
- Gereedschapsontwerp voltooid zonder een proefplan of een gedefinieerd traject voor revisies
Hoe we HPDC-ontwerp benaderen bij Debang Mold
We bouwen sinds 1991 spuitgietgereedschap in Ningbo en de werkwijze is in die tijd niet veel veranderd: begrijp de functie, ontwerp het gereedschap rond het metaal en houd hetzelfde team verantwoordelijk vanaf de eerste tekening tot en met het productieonderdeel.
Die continuïteit is belangrijk omdat ontwerp en productie in één gebouw plaatsvinden. Het ontwerp en de productie van matrijzen, het spuitgieten, de secundaire bewerkingen, de precisiebewerking, de oppervlaktebehandeling en de eindmontage verlopen als één keten in plaats van als afzonderlijke leveranciers, waardoor de lus tussen een ontwerpbeslissing en de gevolgen ervan wordt verkort. Onze kwaliteitscontrole Het proces loopt naast het toolproject in plaats van erna, waarbij dimensionale rapporten over de eerste monsters en procesregistraties worden bewaard gedurende de levensduur van het programma.
De onderdelen die we het vaakst produceren, volgen de toeleveringsketen van de auto-industrie: verlichtings- en thermische beheercomponenten, ruitenwissersysteemonderdelen, koelsysteemonderdelen, koppelingscomponenten en carrosseriehardware, in aluminium, zink en magnesium. Elk van deze categorieën brengt zijn eigen ontwerpgewoonten met zich mee. Een verlichtingskoellichaam met lange dunne vinnen gedraagt zich heel anders dan een ruitenwissermotorhuis met twee coaxiale lagerboringen, en het gereedschap moet dat verschil met de eerste schets weerspiegelen.
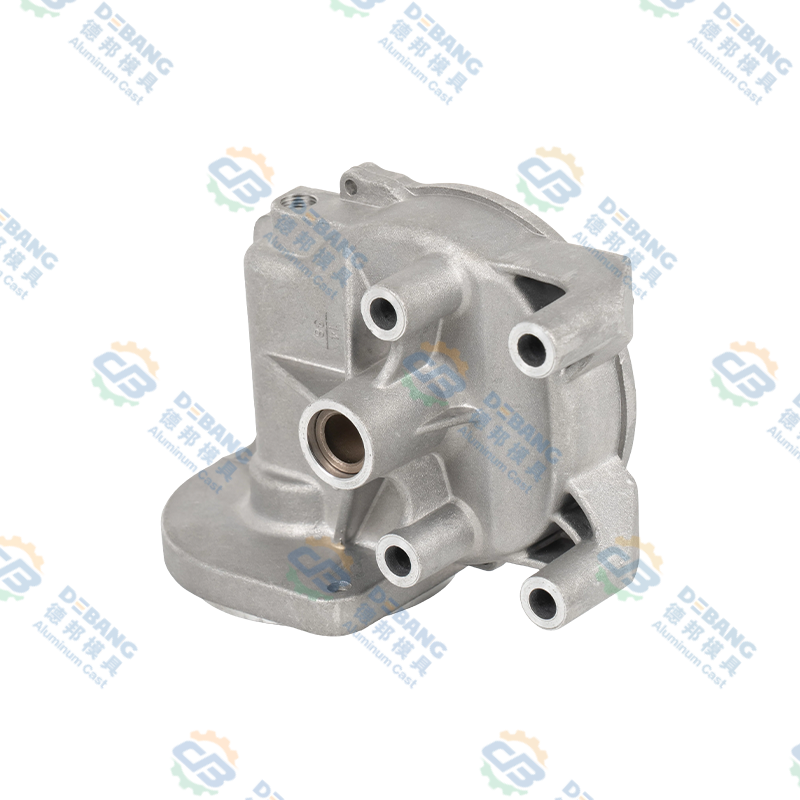 Aluminium gegoten autoruitenwissermotorbehuizing Precisie-gegoten aluminium ruitenwissermotorbehuizing met uniforme wanden, nauwe toleranties, corrosiebestendigheid en warmteafvoer voor ruitenwissersystemen voor auto's. Bekijk Product →
Veelgestelde vragen over HPDC-ontwerp
Wat is HPDC-ontwerp?
HPDC-ontwerp omvat twee met elkaar verbonden zaken: het ontwerp van het gietstuk zelf, inclusief wanden, diepgang, radii en toleranties, en het ontwerp van de matrijs die het produceert, inclusief scheidingslijn, poorten, overloop, koeling, uitwerpen en schuiven. De twee zijn samen ontwikkeld omdat de meeste beslissingen over geometrie een direct gevolg hebben van het gereedschap.
Wat is de minimale wanddikte voor hogedrukspuitgieten?
Voor aluminium liggen de praktische minima meestal rond de 1,2 mm, terwijl de meeste productieonderdelen tussen de 1,5 mm en 3 mm liggen. Zink kan dunner worden, tot ongeveer 0,6 mm op kleine onderdelen, omdat het bij een lagere temperatuur verder vloeit. Het is mogelijk om onder dit bereik te gaan, maar dit verkleint het procesvenster en verhoogt het uitvalrisico.
Hoeveel diepgang heeft een HPDC-onderdeel nodig?
Eén tot twee graden is normaal voor buitenmuren. Geboorde gaten, diepe ribben en elk kenmerk waarop het gietstuk krimpt, hebben meer nodig, doorgaans twee tot vijf graden, afhankelijk van de vereisten voor diepte en oppervlakteafwerking.
Hoe lang duurt het ontwerpen van de matrijzen?
Voor een eenvoudig auto-onderdeel met één caviteit duurt de ontwerpfase doorgaans twee tot vier weken, inclusief simulatie- en klantbeoordelingsrondes. Complexe multi-slide tools met strakke afdichtings- of optische vereisten duren langer, deels omdat er meer simulatie-iteraties nodig zijn voordat de tekening wordt vrijgegeven.
Kunnen spuitgietstukken een warmtebehandeling ondergaan?
Aluminium spuitgietstukken worden over het algemeen niet met oplossing behandeld bij hoge temperaturen, omdat ingesloten gas uitzet en blaasjes op het oppervlak veroorzaakt. Stressvermindering bij lagere temperaturen en stabiliserende behandelingen zijn gebruikelijk, en vacuümgieten verbetert de interne stevigheid die warmtebehandeling achteraf niet kan herstellen.
Wanneer is simulatie de kosten waard?
Simulatie betaalt zichzelf terug als een onderdeel dunwandig is, meerdere dikke knooppunten heeft, strenge eisen stelt aan lekkage of vermoeiing, of wanneer het gereedschap zo duur is dat een tweede iteratie pijn zou doen. Voor eenvoudige, dikwandige onderdelen met veel diepgang kan een zorgvuldige ontwerpbeoordeling voldoende zijn.
Levert u zowel de mal als de gietstukken?
Ja. We ontwerpen en bouwen het gereedschap, voeren de eerste monsters uit en leveren vervolgens productiegietstukken met secundaire bewerking, oppervlaktebehandeling en assemblage zoals vereist, zodat hetzelfde team verantwoordelijk blijft voor het voltooide onderdeel.
HPDC-ontwerp is een discipline van kleine beslissingen die vroeg worden genomen: een zekere mate van diepgang hier, nog een overloop daar, een koellijn die tien millimeter dichter bij de holte is geplaatst. Geen van hen ziet er dramatisch uit op een tekening, maar samen beslissen ze of een gereedschap jarenlang rustig op snelheid blijft draaien of zijn leven in de onderhoudsruimte doorbrengt. Als u zich nog in de fase bevindt waarin een onderdeelafdruk openstaat voor verandering, is dat het beste moment om de gereedschapsbouwer bij het gesprek te betrekken, en dit is het gesprek dat we het vaakst met klanten voeren.
Laatste nieuws
Meer informatie over branchenieuws
-
16
Nov
 Magnesium versus aluminium spuitgieten: een praktische gids voor ontwerpteamsVraag tien ingenieurs wat magnesium van aluminium scheidt en je krijgt meestal tien varianten van dezelfde drie woorden: gewicht, kosten, corrosie. Ze zijn alle drie belangrijk, maar geen van he...
-
19
Oct
Automotive spuitgietaluminium: een praktische gids voor legeringen, onderdelen en kwaliteitAluminiumspuitgieten is een van de stille werkpaarden van de moderne auto. Kijk achter een koplamp of onder de motorkap en je zult gegoten aluminium onderdelen aantreffen die weinig glamoureus m... -
14
Jul
Een uitgebreide gids voor gegoten onderdelen: processen, materialen en toepassingenSpuitgietonderdelen zijn metalen componenten die worden geproduceerd door gesmolten metaal, meestal aluminium, zink of magnesium, onder hoge druk in een herbruikbare stalen mal te persen. De... -
16
Jul
Volledige technische gids: wat zijn gegoten aluminiumcomponenten en uitgebreid overzicht van spuitgietprocessen van aluminiumlegeringenInhoudsopgave Directe definitie Productieproces Wat zijn componenten ...
Of u nu koper of ontwikkelingspartner bent, wij doen er alles aan om u een betrouwbare oplossing te bieden.
PRODUCTLINKS
- Producten van aluminiumlegeringen
- Zinklegering spuitgietproducten
- Spuitgietproducten van magnesiumlegering
Mobiel
Klantenservice
Vraag een offerte aan
NEEM CONTACT MET ONS OP
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, provincie Zhejiang, China
Auteursrecht © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rechten voorbehouden.
 OEM/ODM spuitgietfabrikanten