

Een motor gieten: materialen, processen en spuitgieten uitgelegd voor OEM's
 2026.10.26
 Industrie nieuws
Vraag tien mensen wat het gieten van een motor betekent en je krijgt tien verschillende foto's. Je ziet een pollepel gesmolten ijzer in een zandvorm kantelen. Op een andere foto wordt een robotarm afgebeeld die losmiddel in een gepolijste stalen matrijs spuit. Een derde denkt alleen aan het voltooide motorblok dat op een pallet ligt, machinaal bewerkt en klaar voor de assemblagelijn.
Alle drie de afbeeldingen zijn correct, omdat het casten van een engine zowel een enkele handeling als een lange reeks beslissingen is. Welk proces? Welke legering? Hoe dik moeten de muren zijn? Hoeveel bewerkingstoeslag laat u achter? Wie is eigenaar van het gereedschap en wie is verantwoordelijk als een batch terugkomt met porositeit onder het pakkingoppervlak? Beantwoord deze vragen goed en u krijgt een licht, stijf, lekvrij onderdeel dat schoon kan worden bewerkt en tien jaar aan hittecycli kan overleven. Als je ze slecht beantwoordt, ben je de komende zes maanden bezig met het najagen van schroottarieven.
Deze gids is geschreven voor ingenieurs, inkopers en productmanagers die liever een praktische kijk op het onderwerp willen dan een leerboek. We bouwen spuitgietgereedschappen en produceren aluminium- en zinkgietstukken in Ningbo, China, en we doen dit al sinds 1991, dus de onderstaande opmerkingen komen zowel van de werkvloer als van de bibliotheek.
Wat het gieten van een motor werkelijk betekent
Gieten is een vormgevingsproces. Gesmolten metaal wordt gegoten of geïnjecteerd in een holte waarvan de vorm het negatief is van het gewenste onderdeel. Wanneer het metaal bevriest, blijft er een bijna-netvormige vorm over: bijna de uiteindelijke grootte, maar nog niet definitief. Door machinaal bewerken wordt vervolgens een dunne laag verwijderd van de vlakken die nauwe toleranties, een fijne afwerking of een betrouwbaar afdichtingsoppervlak nodig hebben.
Waarom snijdt u niet gewoon het hele onderdeel uit een massieve knuppel? Omdat een motor vol zit met geometrie waar geen enkele frees bij kan. Koelvloeistofmantels wikkelen zich rond de cilinders, oliegalerijen slingeren door het blok en ribben zitten aan de binnenkant van de deksels waar gereedschap niet kan komen. Gieten produceert deze kenmerken in één keer, met behulp van metaal dat al bijna in de uiteindelijke metallurgische staat verkeert. Het verspilt ook veel minder materiaal en schaalt naar volumes die machinaal bewerken nooit zou kunnen.
In grote lijnen zijn er twee castingfamilies. Bij vervangbare matrijsprocessen wordt de matrijs vernietigd om het onderdeel vrij te geven, en zandgieten, verloren schuim en investeringsgieten werken allemaal op deze manier. Bij permanente matrijsprocessen wordt steeds opnieuw hetzelfde staal- of grafietgereedschap gebruikt, en hogedrukspuitgieten, lagedrukspuitgieten en zwaartekrachtgieten behoren tot deze groep.
Eén verduidelijking scheelt een hoop verwarring in vergaderingen. Het gieten van een motor in strikte zin betekent het gieten van het blok, de cilinderkop en de belangrijkste structurele delen van de motor zelf. In de toeleveringsketen heeft de term ook betrekking op de gietstukken die een motor omringen: distributiedeksels, motorbehuizingen, oliecarters, transmissiepannen, beugels, koellichamen en koppelingshuizen. Beide betekenissen zijn van belang, en beide zijn meestal afkomstig van dezelfde soort leverancier.
Vuistregel: een groot, hol onderdeel dat in tienduizenden exemplaren wordt geproduceerd, is normaal gesproken zandgegoten of onder lage druk gegoten. Een klein, dunwandig onderdeel dat in de honderdduizenden wordt geproduceerd, is bijna altijd onder hoge druk gegoten.
De belangrijkste processen die worden gebruikt voor motorcomponenten
De meeste motorgietstukken komen van zes routes. Ze verschillen in gereedschapskosten, cyclustijd, haalbare wanddikte, oppervlakteafwerking en de interne stevigheid van het metaal. Kiezen tussen de twee is een kwestie van het afstemmen van het onderdeel op het volume, niet van het kiezen van een favoriet.
| Proces | Typische motoronderdelen | Gemeenschappelijke legeringen | Gereedschapskosten | Beste pasvorm |
|---|---|---|---|---|
| Zandgieten | Blokken, cilinderkoppen, uitlaatspruitstukken | Grijs ijzer, nodulair gietijzer, aluminium | Laag tot gemiddeld | Grote delen, laag tot gemiddeld volume |
| Spuitgieten onder hoge druk | Motorbehuizingen, deksels, oliecarters, beugels, koellichamen | Aluminium ADC12 en A380, zink, magnesium | Hoog | Hoog volume, thin walls, tight tolerances |
| Spuitgieten onder lage druk | Cilinderkoppen, structurele behuizingen | Aluminium A356 | Gemiddeld tot hoog | Dichtere gietstukken, gematigd volume |
| Zwaartekracht spuitgieten | Zuigers, pomphuizen, deksels | Aluminium en hypereutectische legeringen | Middelmatig | Dichte delen, matig volume |
| Verloren schuimgieten | Complexe blokken met interne doorgangen | Aluminium, ijzer | Middelmatig | Ingewikkelde geometrie, gemiddeld volume |
| Investeringsgieten | Turbocomponenten, kleine precisieonderdelen | Roestvrij staal, superlegeringen | Hoog | Precisie- en hogetemperatuurlegeringen |
Begin vanuit het onderdeel, niet vanuit het proces. Een spuitgieter kan niet economisch een blok van 40 kilogram vullen, en een zandgieterij kan niet de wanddikte aan die een modern dekselontwerp vereist. Het eerlijke antwoord op welk proces het beste is, hangt meestal af van drie cijfers: het jaarlijkse volume, het maximale verschil in wanddikte en de kleinste tolerantie die daadwerkelijk de functie beïnvloedt.
Het is ook de moeite waard om te onthouden dat de proceskeuze al vroeg vastligt. Als er eenmaal een matrijs bestaat, betekent het veranderen van de legering of de wanddikte het snijden van nieuw staal. Dat is de reden waarom ontwerpbeoordeling belangrijker is dan wat dan ook in deze branche.
Keuze van de legering: ijzer, aluminium, magnesium en zink
De legering bepaalt vaak meer over het eindproduct dan het proces. Het bepaalt het gewicht, de thermische uitzetting, het corrosiegedrag en de bewerkingskosten. Bij het motorwerk domineren vier families.
| Legering familie | Typisch motorgebruik | Waarom er voor gekozen wordt | Wat te bekijken |
|---|---|---|---|
| Grijs gietijzer | Motorblokken, cilindervoeringen | Uitstekende demping, slijtvastheid, lage kosten | Zwaar, beperkt dunwandig vermogen |
| Nodulair gietijzer | Krukassen, enkele blokken, beugels | Hooger strength and ductility | Meer krimp, heeft zorgvuldige voeding nodig |
| Aluminium A356 en A360 | Cilinderkoppen, structurele behuizingen | Goede gietbaarheid en warmtebehandelbaarheid | Heeft inzetstukken of voeringen nodig op slijtvlakken |
| Aluminium ADC12 en A380 | Motorbehuizingen, deksels, pannen, koellichamen | Vloeit goed in matrijzen, dunne wanden, goede afwerking | Controle van de porositeit is van cruciaal belang |
| Magnesium AZ91 en AM60 | Afdekkingen, beugels, lichtgewicht behuizingen | Zeer licht, goede demping | Corrosiebescherming en smeltbehandeling |
| Zink ZAMAK 3 en 5 | Kleine beugels, sensorbehuizingen, ruitenwisseronderdelen | Dimensionale stabiliteit, uitstekende dunne wanden | Gewichtslimieten, niet geschikt voor warme ruimtes |
Aluminium heeft de meeste nieuwe motor- en aandrijflijnbehuizingen overgenomen, omdat het gewicht precies daar verwijdert waar het gewicht het meest pijn doet. IJzer wint nog steeds waar stijfheid, demping en kosten per kilogram belangrijker zijn dan massa. Zink is een specialistisch materiaal: het werpt prachtig, houdt zeer dunne wanden vast en is snel machinaal te bewerken, maar het is zwaar en verliest kracht bij hogere temperaturen.
De praktische les is dat hetzelfde onderdeel vaak in twee legeringen bestaat. Een verlichtingskoellichaam kan bijvoorbeeld worden geproduceerd in aluminium voor een voertuig met hoge prestaties en in zink voor een compact voertuig, met identieke montagegeometrie en verschillend thermisch gedrag. Het specificeren van de legering is een systeembeslissing en geen aankoopbeslissing.
Stap voor stap een motoronderdeel gieten
Een gegoten motorbehuizing doorloopt een voorspelbare reeks. De volgorde ziet er eenvoudig uit op een stroomdiagram, maar elke stap bevat variabelen die bepalen of het voltooide onderdeel wordt verkocht of gesloopt.
- Ontwerpbeoordeling en DFM. De onderdeelgeometrie, scheidingslijn, diepgangshoeken, poortposities en uitwerperindeling worden samen beoordeeld. De meeste gietproblemen ontstaan in dit stadium, lang voordat er staal wordt gesneden.
- Vervaardiging van gereedschap. Een matrijs of patroon wordt machinaal bewerkt, met warmte behandeld en gemonteerd. Spuitgietgereedschappen zijn meestal gemaakt van H13-staal, met geharde inzetstukken op slijtgevoelige plekken rond poorten en kernen.
- Try-out en sampling. Het gereedschap wordt uitgevoerd, de eerste onderdelen worden gemeten en het procesvenster wordt vastgesteld: schotdruk, matrijstemperatuur, cyclustijd, vacuümniveau, indien van toepassing.
- Smelten en smeltbehandeling. De legering wordt gesmolten, ontgast en korrelverfijnd. Het waterstofgehalte en het ijzerniveau worden gecontroleerd, omdat beide de porositeit bevorderen en beide onzichtbaar zijn in een afgewerkt onderdeel.
- Het vullen van de holte. Bij spuitgieten duwt een kogelhuls metaal in milliseconden door lopers en poorten in de holte. Het vulpatroon bepaalt waar de ingesloten lucht terechtkomt en dat bepaalt waar het onderdeel gaat lekken.
- Stollen en uitwerpen. Het gieten bevriest binnen enkele seconden. Uitwerppennen duwen hem vrij, en de thermische controle van de matrijs houdt kromtrekken en hete plekken onder controle.
- Ontgassen en ontbramen. Lopers, overlopen en flitsen worden verwijderd, waarna trilafwerkings-, tuimel- of trimpersen de randen opruimen.
- Bewerking. CNC-bewerkingen voegen boringen, schroefdraad, afdichtingsvlakken en montagegaten toe met toleranties die geen enkel gegoten oppervlak op zichzelf kan houden.
- Oppervlaktebehandeling. Kogelstralen, anodiseren, poedercoaten, e-coaten of chromaatconversie beschermen het onderdeel en zorgen voor een consistent uiterlijk voor de hele batch.
- Inspectie en verpakking. Maatrapporten, lektesten, röntgenfoto’s en materiaalcertificaten gaan mee met de zending, zodat de klant elke batch kan herleiden tot een heatnummer.
Twee van die stappen verdienen extra aandacht. Smeltbehandeling is onzichtbaar maar doorslaggevend, omdat een slecht ontgaste smelt onderdelen oplevert die een visuele inspectie doorstaan en een druktest niet doorstaan. Bij machinale bewerking verdient een degelijk gietstuk zijn reputatie, omdat een gietstuk met interne porositeit vaak pas opengaat als er een boring in wordt gesneden.
Welke motoronderdelen zijn eigenlijk gegoten?
Binnen een moderne engine is de castlijst langer dan de meeste mensen verwachten. Het omvat het blok, de cilinderkop, oliecarters, kleppendeksels, distributiedeksels, inlaatspruitstukken, uitlaatspruitstukken, turbohuizen, waterpomphuizen, thermostaathuizen, motorsteunen en een lange staart van kleine beugels.
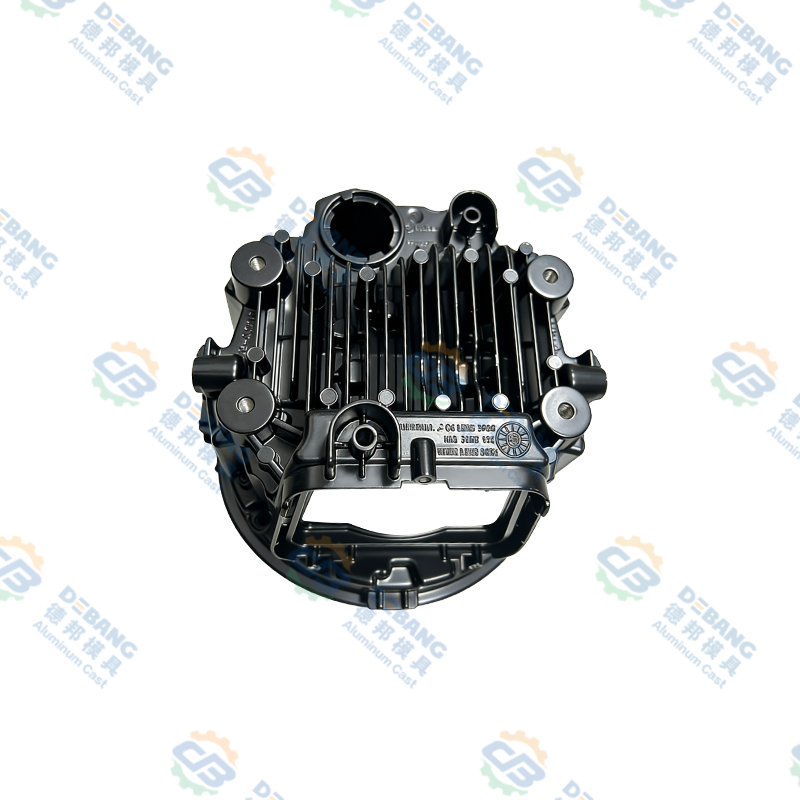
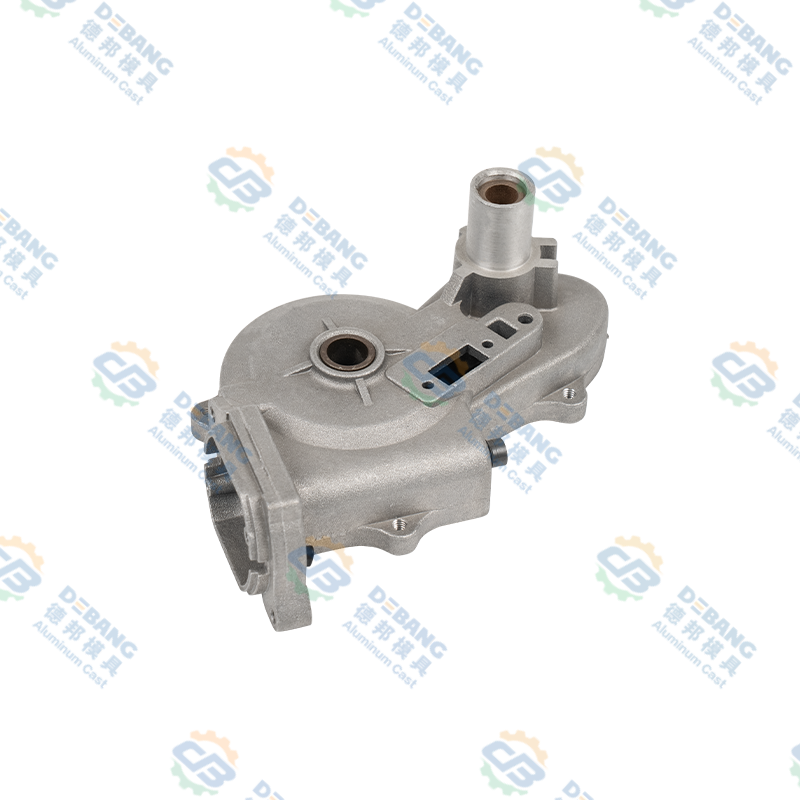
Buiten de verbrandingskern is het meest voorkomende gegoten onderdeel de motorbehuizing zelf, ook wel distributiedeksel, voordeksel of accessoirebehuizing genoemd. Het is dunwandig, draagt een afdichtingsgroef, ondersteunt boutnokken en bevat vaak lagerboringen voor assen. Het moet vlak, maatvast en volledig vrij van poreusheid door de wand zijn, omdat het aan de ene kant olie scheidt van lucht aan de andere kant.
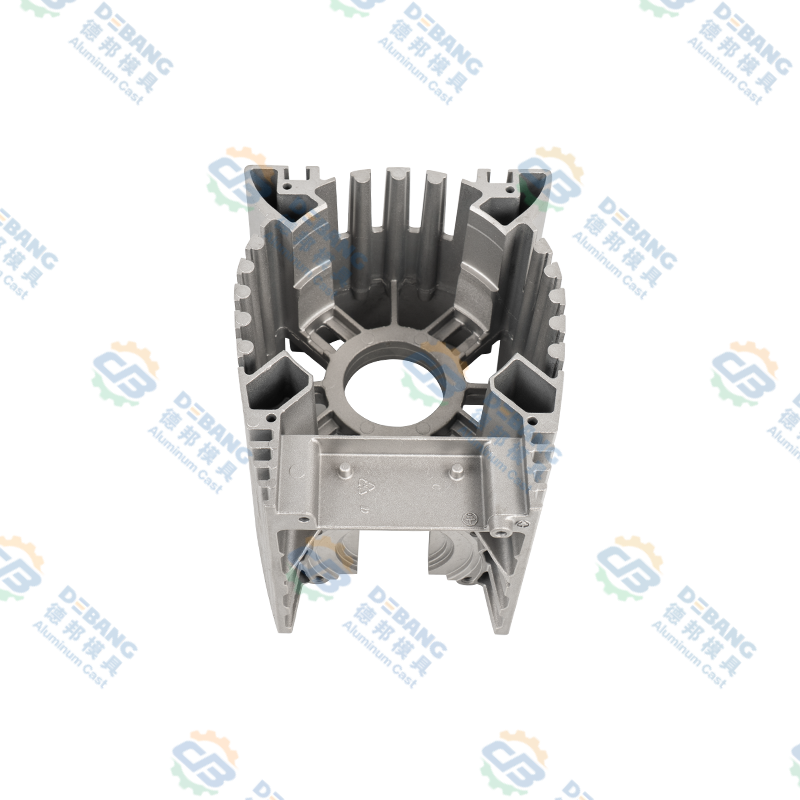 Aluminium gegoten motorbehuizing en controllerbehuizing Motorbehuizing van gegoten aluminium of behuizing van autocontroller met warmteafvoervinnen en geïntegreerde constructie, geschikt voor dunwandige afdichting en structurele stijfheid. Bekijk Product →
Dit soort onderdelen belonen een leverancier die de hele keten beheerst. Als het gereedschap op één plek wordt gesneden, het gietstuk op een andere plek wordt gegoten en de bewerking wordt uitbesteed aan een derde plek, is niemand eigenaar van de wanddikte die het lek heeft veroorzaakt. Eén enkele leverancier, van het ontwerp van de matrijs tot het afgewerkte, machinaal bewerkte gietstuk, overbrugt deze kloof.
Gietstukken rond de motor: transmissie-, koppelings- en thermische onderdelen
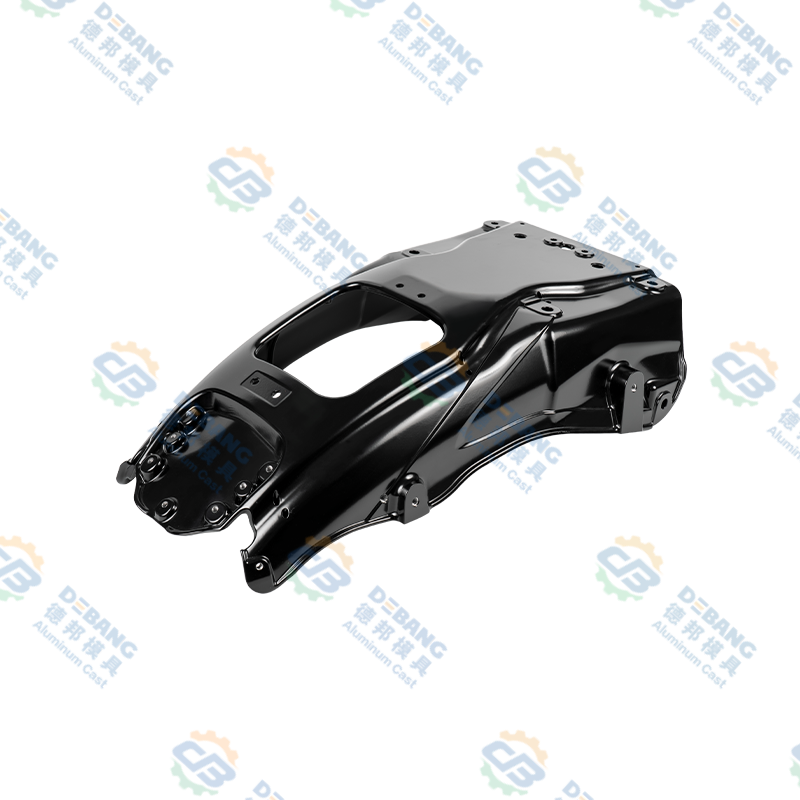
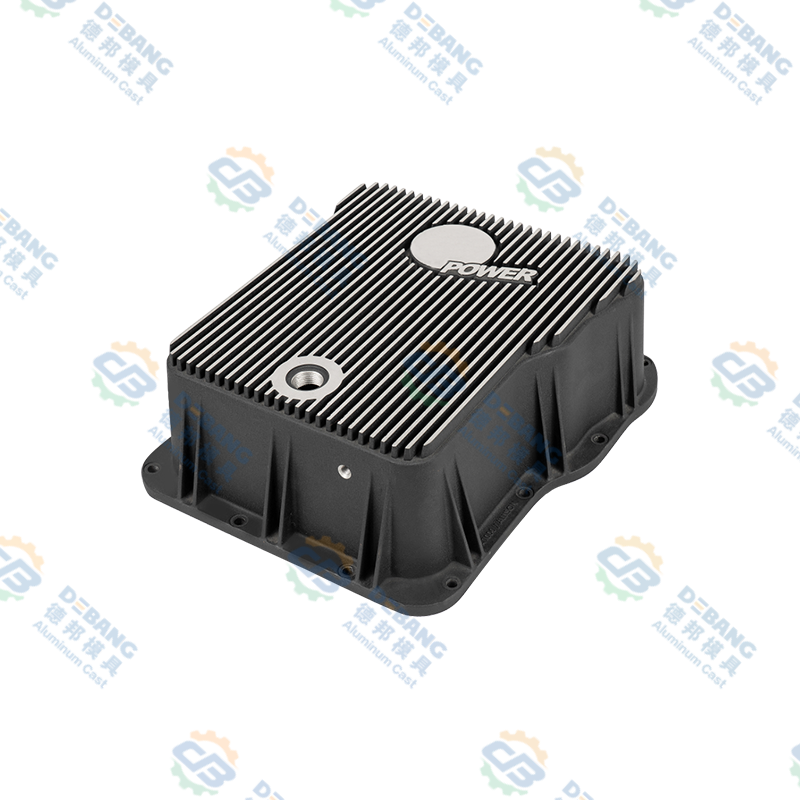
De motor werkt niet alleen, en de gietstukken ook niet. Transmissie-oliecarters bevinden zich aan de onderkant van de aandrijflijn, verzamelen vloeistof en doen tevens dienst als structurele afdekking. Ze zijn meestal groot, plat en geribbeld, met een aftapplug en een afdichtingsflens die vlak moet blijven na jaren van thermische cycli.
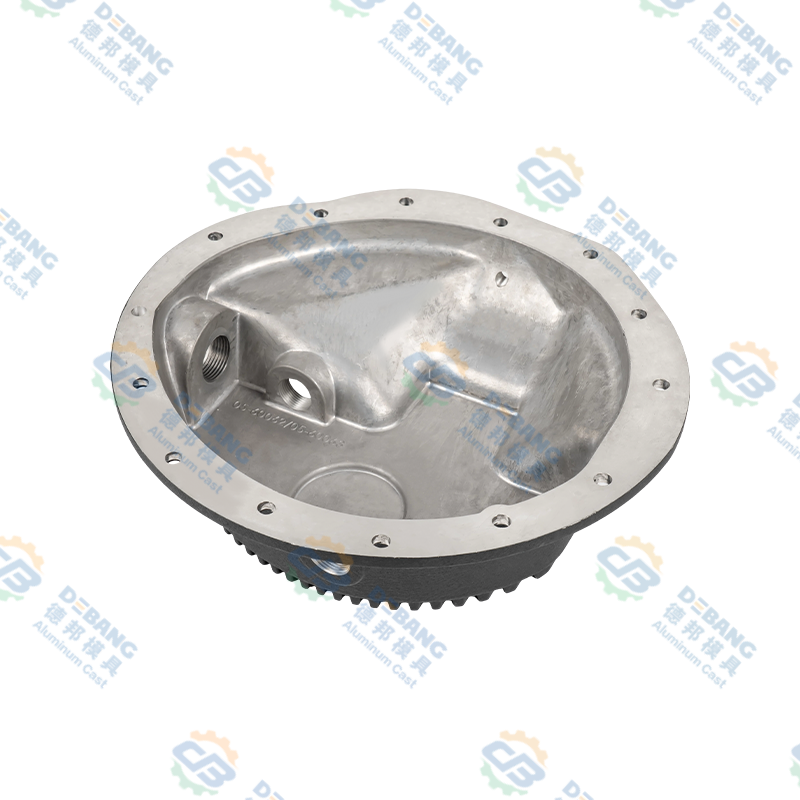 Aluminium spuitgiettransmissiepannen voor auto-aandrijflijnen Deze gegoten aluminium transmissiebak benadrukt een corrosiebestendige afwerking en lekvrije afdichting voor de vloeistofopvangfunctie van de aandrijflijn onder voertuigen. Bekijk Product →
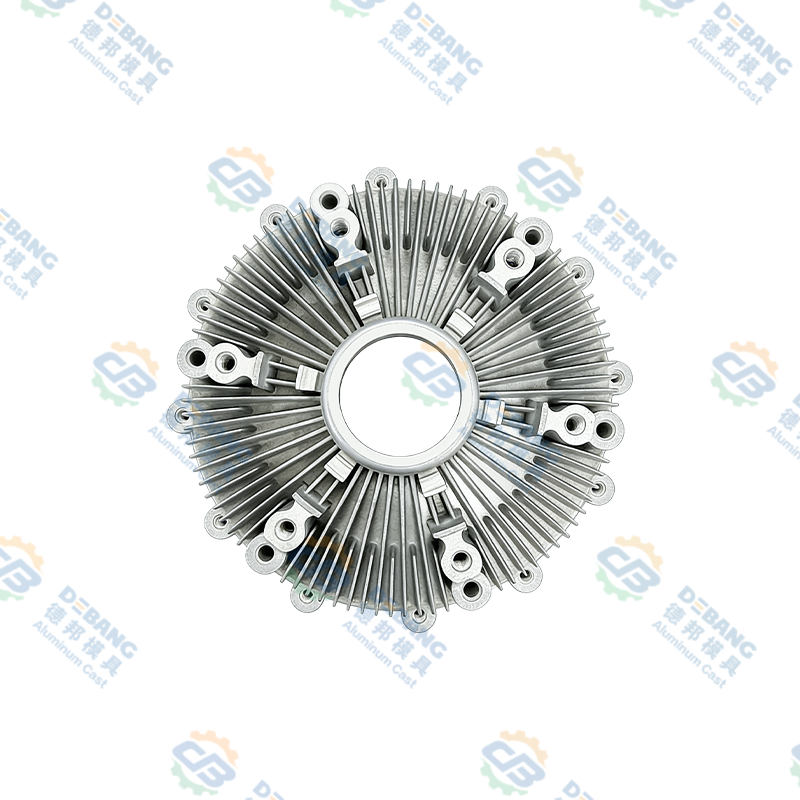
Koppelingscomponenten vormen een andere uitdaging. Siliconenoliekoppelingsonderdelen voor zware voertuigen werken onder constante belasting en temperatuur, dus maatnauwkeurigheid en interne stevigheid zijn belangrijker dan uiterlijk. De wanddikte moet uniform genoeg zijn om hotspots te voorkomen, en het bewerkingsmateriaal moet voorspelbaar genoeg zijn zodat het eindproduct in balans is.
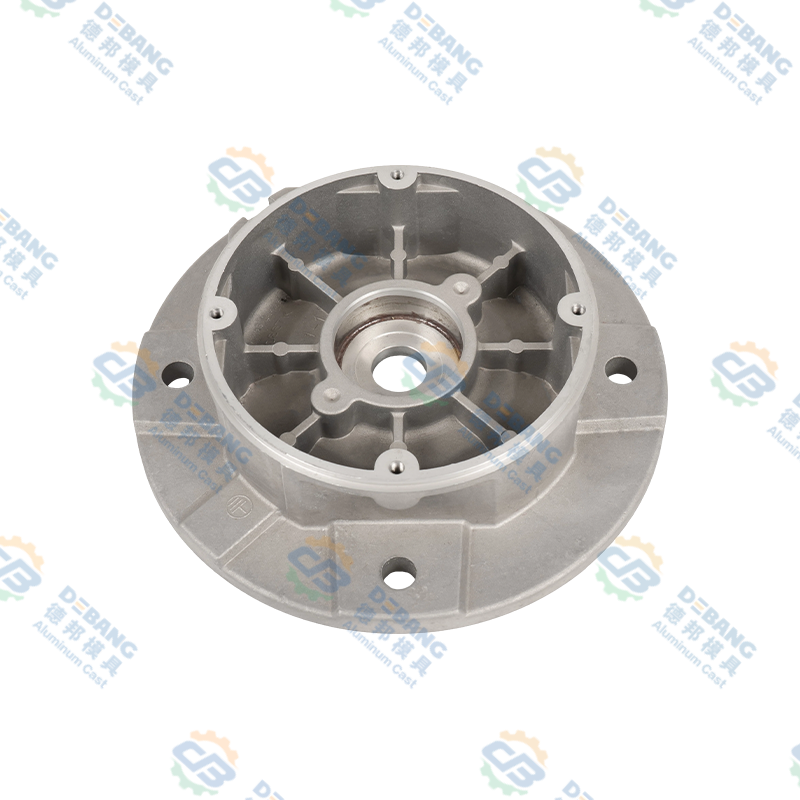 Aluminium spuitgietcomponenten van siliconenoliekoppeling Heavy-duty aluminium gegoten siliconenoliekoppelingscomponenten voor motorkoelventilatoren, waarbij de ventilatorsnelheid wordt aangepast aan de temperatuur om de koeling en het brandstofverbruik te ondersteunen. Bekijk Product →
Thermische onderdelen maken het plaatje compleet. Met de verschuiving naar elektrische en hybride aandrijflijnen zijn de gietstukken van het motorblok naar de batterijbehuizing, de omvormerbehuizing, de motorbehuizing en het koellichaam van de verlichting gemigreerd. Het metaal is vaak hetzelfde, de wanddikte is vaak dunner en de afdichtingseisen zijn doorgaans strenger. Leveranciers die al verstand hebben van motorbehuizingen hebben de neiging zich snel aan deze onderdelen aan te passen, omdat de onderliggende discipline identiek is.
Ontwerpregels die ervoor zorgen dat de motorgietstukken gezond blijven
Goede gietstukken worden ontworpen en niet op bestaan geïnspecteerd. De volgende regels zijn van toepassing op vrijwel elke motorgerelateerde casting, ongeacht het proces.
- Houd de wanddikte zo uniform mogelijk. Dikke delen koelen langzaam af en trekken metaal van dunne aangrenzende delen, waardoor krimpholtes ontstaan.
- Gebruik royale filets op de interne hoeken. Scherpe hoeken concentreren de spanning en beperken de metaalstroom.
- Voeg diepgang toe aan elk verticaal vlak. Zonder dit sleept het onderdeel bij het uitwerpen en scheurt het oppervlak.
- Ontwerp ribben in plaats van dikke nokken. Stijfheid komt voort uit de geometrie, niet uit de massa.
- Plaats de bewerkingstoeslag alleen daar waar de bewerking daadwerkelijk zal plaatsvinden. Extra voorraad op een gegoten oppervlak is verspilling van metaal en extra cyclustijd.
- Denk vroeg na over de locaties van de uitwerppennen. Als een pin op een afdichtingsvlak terechtkomt, is er sprake van een lek.
- Houd de gevulde gaten eenvoudig en in lijn met de openingsrichting van de matrijs. Zijkernen verhogen de kosten en het onderhoud.
- Geef toleranties op die passen bij het proces. Te krappe toleranties op een gegoten oppervlak verhogen de gereedschapskosten en het uitvalpercentage zonder de functionaliteit te verbeteren.
Wanneer deze regels worden gevolgd, arriveert het gietstuk in een voorspelbare toestand bij het bewerkingscentrum en verloopt het hele programma sneller. Wanneer ze worden genegeerd, wordt de eerste proefrun een dure onderhandeling.
Veelvoorkomende defecten en hoe ze kunnen worden voorkomen
Elke gieterij houdt een mentale lijst van defecten bij, omdat ze allemaal een handtekening en een oorzaak hebben. Deze zes komen het vaakst voor in motorgietstukken.
Gasporositeit
Ronde interne holtes veroorzaakt door ingesloten lucht of opgeloste waterstof. Voorkomen door betere ontluchting, vacuümondersteuning en goede smeltontgassing.
Krimpporositeit
Onregelmatige holtes in dikke delen die het laatst bevriezen. Voorkomen door uniforme wanddikte, betere voeding en gecontroleerde matrijstemperatuur.
Koud sluit
Twee metalen fronten die zonder versmelting bij elkaar komen, waardoor een zichtbare naad en een zwakke verbinding overblijft. Voorkomen door hogere matrijstemperatuur en sneller vullen.
Flits
Metaal ontsnapt langs de scheidingslijn. Voorkomen door matrijsonderhoud, juiste klemkracht en gecontroleerde schotdruk.
Kromtrekken
Vervorming na uitwerpen door ongelijkmatige koeling. Voorkomen door gebalanceerde koelcircuits en correcte uitwerptiming.
Solderen
Aluminium plakt aan het matrijsoppervlak en laat een ruwe plek achter. Voorkomen door matrijscoating, temperatuurregeling en geschikte legeringschemie.
Het patroon is consistent: bijna elk defect is terug te voeren op temperatuur, vulpatroon of metaalkwaliteit. Daarom is procesmonitoring waardevoller dan eindcontrole. Een onderdeel dat na de bewerking wordt gesloopt, heeft al arbeid, energie en standtijd verbruikt.
Kwaliteitscontrole bij het gieten van motoronderdelen
Kwaliteitsplanning voor motorgietstukken begint met de functie van het onderdeel. Een deksel dat olie vasthoudt, heeft drukdichtheid nodig. Een beugel heeft dimensionale herhaalbaarheid nodig. Een koellichaam heeft wandintegriteit nodig, zodat warmte daadwerkelijk door het metaal kan reizen.
In de praktijk combineert een typisch controleplan verschillende lagen. Spectrometercontroles bevestigen de chemie van de legering voordat de smelt wordt gebruikt. In-proces monitoring registreert shotprofielen en matrijstemperaturen. Bij dimensionale inspectie worden schuifmaten, meters en coördinatenmeetmachines gebruikt voor kritische kenmerken. Niet-destructieve methoden zoals röntgen- en druk- of lektests zoeken naar interne holtes die visuele inspectie niet kan vinden. Ten slotte onthullen destructieve controles op monsteronderdelen de microstructuur, hardheid en werkelijke porositeitsniveaus.
Documentatie is net zo belangrijk als testen. Een gieterijleverancier moet een klant het keuringsrapport van een specifieke batch kunnen laten zien, gekoppeld aan een heatnummer en een machine. Die traceerbaarheid maakt van een zending een betrouwbare leveringsrelatie, en dat is de reden dat wij onze eigen inspectiegegevens als een op zichzelf staand product behandelen. Hoe wij dit aanpakken, kunt u lezen op onze kwaliteitspagina .
Kosten, gereedschap en doorlooptijd
Kopers vragen vaak om één nummer per onderdeel, maar de prijs van een gietstuk is de optelsom van verschillende zeer verschillende kosten. Het onderstaande diagram laat grofweg zien hoe de totale programmakosten van een gegoten aluminium motoronderdeel doorgaans verdeeld zijn.
Er volgen twee conclusies. Ten eerste domineren materiaal en gereedschappen, dus een kleine verandering in de wanddikte kan de prijs per eenheid meer beïnvloeden dan langdurige onderhandelingen over arbeidstarieven. Ten tweede zijn kwaliteitsuitgaven geen overheadkosten. Het is de goedkoopste verzekering tegen een garantieclaim op een lekkende hoes.
De doorlooptijd volgt een soortgelijke logica. Het bewerken duurt doorgaans enkele weken, vanaf het bevriezen van het ontwerp tot het eerste monster, en het bewerken van opspanningen voegt daar nog eens tijd aan toe. Een realistisch schema maakt een bemonsteringsronde mogelijk, een ontwerpcorrectie indien nodig, en een kleine pre-productiebatch voordat de volledige opstart plaatsvindt.
Werken met een spuitgietpartner
De meest voorkomende mislukking bij castingprojecten is niet van technische aard. Het is een overdrachtsgat. De gereedschapmaker geeft de gieterij de schuld, de gieterij geeft de schuld aan de partij legeringen, en de bewerkingswerkplaats ontdekt een probleem dat al sinds het eerste schot bestaat.
Een leverancier die matrijsontwerp, gietwerk, secundaire bewerkingen, precisiebewerking, oppervlaktebehandeling en assemblage onder één dak dekt, neemt het grootste deel van dat risico weg. Het verkort ook de feedbacklus: wanneer een machinaal bewerkte boring porositeit aan het licht brengt, leert de gieterij daar dezelfde week over, en niet hetzelfde kwartaal.
Als u van plan bent een nieuwe motor of aandrijflijn te gieten, is het de moeite waard om de productiepartner bij het gesprek te betrekken voordat de tekening vastloopt. Een korte discussie over scheidingslijnen, wanddikte en bewerkingsvoorraad kan een hele gereedschapscyclus besparen. U bent van harte welkom praat met ons team over uw project, of het nu om één onderdeel gaat of om een familie van componenten.
Veelgestelde vragen
Is het gieten van een motorblok hetzelfde als het spuitgieten ervan?
Nee. Motorblokken zijn meestal zandgegoten of onder lage druk gegoten uit ijzer of aluminium, omdat ze groot zijn en hun interne doorgangen een mal nodig hebben die kan worden weggebroken. Hogedrukspuitgieten wordt normaal gesproken gebruikt voor kleinere, dunnere onderdelen zoals behuizingen, deksels, pannen en beugels, waarbij een hoog volume en nauwe toleranties de kosten van een stalen matrijs rechtvaardigen.
Welk metaal wordt gebruikt voor het gieten van motoronderdelen?
Grijs gietijzer en nodulair gietijzer domineren traditionele blokken en krukassen. Aluminiumlegeringen zoals A356, A360, ADC12 en A380 worden gebruikt voor koppen, behuizingen, deksels en thermische onderdelen. Magnesium komt voor in lichtgewicht deksels en beugels, terwijl zink wordt gebruikt voor kleine precisiecomponenten die zeer dunne wanden nodig hebben.
Waarom moeten gegoten motoronderdelen nog machinaal worden bewerkt?
Omdat gieten een bijna-netvorm oplevert, en geen voltooide vorm. Een gegoten oppervlak kan niet de tolerantie behouden die vereist is voor een lagerboring, een afdichtingsvlak of een schroefdraadgat. Bij machinale bewerking wordt een gecontroleerde laag metaal verwijderd om die toleranties te bereiken, en wordt ook interne porositeit blootgelegd die anders niet zou werken.
Hoe lang duurt het om een motoronderdeel te gieten en te leveren?
Voor een nieuw onderdeel moet u enkele weken rekenen voor het ontwerpen en vervaardigen van de gereedschappen, en daarna een bemonsteringsronde om de afmetingen en procesparameters te valideren. De productie van een volwassen onderdeel gaat snel, vaak gemeten in dagen, maar de totale doorlooptijd omvat ook de aanschaf van materialen, bewerking, oppervlaktebehandeling, inspectie en verzending.
Kan porositeit in een gegoten motoronderdeel worden gerepareerd?
Kleine oppervlakteporositeiten kunnen soms worden afgedicht door impregneren, maar structurele porositeiten in een drukdichte of dragende ruimte mogen niet worden gerepareerd. Het juiste antwoord is om het proces te corrigeren, de poort of de koeling aan te passen en opnieuw te bemonsteren. Het repareren van interne holtes verbergt een probleem in plaats van het op te lossen.
Hoe weet ik dat een gietstuk niet gaat lekken?
Lekdichtheid is ontworpen en gecontroleerd, niet verwacht. Het begint met een vulsimulatie, gaat verder met gecontroleerde smeltkwaliteit en matrijstemperatuur, en eindigt met druk- of lektesten op productieonderdelen. Röntgeninspectie van monsters bevestigt dat de interne structuur overeenkomt met de ontwerpbedoeling.
Het gieten van een motor is een onderwerp dat geduld beloont. Het proces, de legering en de geometrie werken allemaal op elkaar in, en een beslissing die tijdens de eerste ontwerpvergadering wordt genomen, komt meestal een jaar later terug in de schrootcijfers. Zorg dat de basisprincipes goed zijn, houd de toeleveringsketen kort en controleer de smelt en het gereedschap met evenveel ernst, en de gietstukken zullen hun stille werk doen gedurende de levensduur van het voertuig.
Wilt u een second opinion over een onderdeel dat u ontwikkelt, stuur ons dan de tekening. Een kort gesprek over wanddikte, scheidingslijnen en bewerkingsvoorraad is meestal het meest waardevolle uur van het hele project.
Laatste nieuws
Meer informatie over branchenieuws
-
14
Jul
 Een uitgebreide gids voor gegoten onderdelen: processen, materialen en toepassingenSpuitgietonderdelen zijn metalen componenten die worden geproduceerd door gesmolten metaal, meestal aluminium, zink of magnesium, onder hoge druk in een herbruikbare stalen mal te persen. De...
-
14
Sep
Aluminium motorblokken Zandgieten: proces, voordelen en belangrijkste overwegingenAluminium motorblokken zijn zandgegoten omdat het proces interne koelmiddeldoorgangen en dunne-naar-dikke wandovergangen kan produceren die moeilijk te reproduceren zijn bij spuitgieten zonder d... -
16
Nov
Magnesium versus aluminium spuitgieten: een praktische gids voor ontwerpteamsVraag tien ingenieurs wat magnesium van aluminium scheidt en je krijgt meestal tien varianten van dezelfde drie woorden: gewicht, kosten, corrosie. Ze zijn alle drie belangrijk, maar geen van he... -
02
Sep
Magnesium versus aluminium spuitgieten: vergelijking van dichtheid, sterkte, kosten en toepassingenEen OEM-ingenieur die een nieuw onderdeel van een elektrisch voertuig beoordeelt, komt op een bekend kruispunt: moet deze behuizing van magnesium of aluminium zijn? Het antwoord is nooit een een...
Of u nu koper of ontwikkelingspartner bent, wij doen er alles aan om u een betrouwbare oplossing te bieden.
PRODUCTLINKS
- Producten van aluminiumlegeringen
- Zinklegering spuitgietproducten
- Spuitgietproducten van magnesiumlegering
Mobiel
Klantenservice
Vraag een offerte aan
NEEM CONTACT MET ONS OP
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, provincie Zhejiang, China
Auteursrecht © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rechten voorbehouden.
 OEM/ODM spuitgietfabrikanten