

Magnesium versus aluminium spuitgieten: een praktische gids voor ontwerpteams
 2026.11.16
 Industrie nieuws
Vraag tien ingenieurs wat magnesium van aluminium scheidt en je krijgt meestal tien varianten van dezelfde drie woorden: gewicht, kosten, corrosie. Ze zijn alle drie belangrijk, maar geen van hen beslist op eigen kracht over een project. In onze gereedschapskamer in Beilun, Ningbo, snijden we sinds 1991 matrijzen voor beide metalen, en het gesprek dat de vraag daadwerkelijk beantwoordt, gaat bijna nooit over het metaal in abstracte zin. Het gaat om het onderdeel: hoe dun de wanden moeten zijn, hoe stijf de beugel moet blijven, hoe de stapel bevestigingsmiddelen eruit ziet en hoe het onderdeel de komende tien jaar van zijn levensduur doorbrengt.
Deze gids is de versie van het gesprek dat we gewoonlijk voeren met ontwerp- en sourcingteams voordat een offerte wordt uitgebracht. Het is geen metallurgielezing. Het is een praktische vergelijking van de twee lichte legeringen zoals ze zich gedragen in een spuitgietcel, in een bewerkingsarmatuur en in het veld.
Het korte antwoord, voordat we op de details ingaan
Als we twintig jaar citeren in twee zinnen zouden moeten samenvatten, zouden ze er als volgt uitzien:
Aluminium is de veiligere standaard wanneer stijfheid, vlakheid, thermische geleidbaarheid, corrosieweerstand en een volwassen toeleveringsketen meer gewicht in de schaal leggen dan de laatste paar gram. Het is vergevingsgezind om te ontwerpen, gemakkelijk te anodiseren en bijna elk secundair proces in de industrie is eromheen gebouwd.
Magnesium wordt ernstig wanneer massa de beperking is die niet kan worden weggeruild, is het onderdeel dunwandig en goed beschermd, en is het jaarlijkse volume hoog genoeg om een speciaal proces te rechtvaardigen. Het is geen drop-in-vervanger; het is een andere ontwerpfilosofie.
In de rest van dit artikel wordt uitgelegd waar deze twee uitspraken vandaan komen en waar ze uiteenlopen.
Magnesium versus aluminium in één oogopslag
In de onderstaande tabel zijn de cijfers verzameld die het vaakst naar voren komen in projectbeoordelingen. Beschouw ze als indicatieve waarden voor de meest voorkomende spuitgietkwaliteiten, en niet als gegarandeerde eigenschappen voor een specifieke legering of warmtebehandeling.
| Eigendom | Aluminium (type A380) | Magnesium (AZ91-type) |
|---|---|---|
| Dichtheid | ca. 2,7 g/cm³ | ca. 1,81 g/cm³ |
| Gebruikelijke castingroute | Koude kamer | Hete kamer is gebruikelijk |
| Treksterkte | ca. 320 MPa | ca. 230 MPa |
| Opbrengststerkte | ca. 160 MPa | ca. 150 MPa |
| Verlenging | ca. 3% | ca. 3% |
| Elasticiteitsmodulus | ca. 70 GPa | ca. 45 GPa |
| Thermische geleidbaarheid | ca. 96 W/m·K | ca. 51 W/m·K |
| Typische minimale muur | 1,0 – 1,5 mm | 0,6 – 1,0 mm |
| Sterf het leven | Basislijn | Vaak langer, minder solderen |
| Corrosie gedrag | Zelfpassiverend oxide | Vereist coating en isolatie |
| Gemeenschappelijke afwerking | Anodiseren, chromateren, poedercoaten | Chromeren, e-coat, poedercoaten |
| Bewerking | Goed | Zeer goed, chipbrandgevaar |
| Metaal prijs | Basislijn per kg | Hoger per kg, vaak lager per liter metaal |
Lees die tabel snel en het lijkt alsof magnesium wint op massa en verliest op al het andere. Dat is grofweg juist, en het is ook de reden waarom zoveel ‘we gaan gewoon overstappen op magnesium’-projecten vastlopen. Het interessante deel zit in de marges.
Gewicht en stijfheid: waarom 33% lichter zelden 33% lichter wordt
Magnesium is bij hetzelfde volume ongeveer een derde lichter dan aluminium. Dat is een reëel en herhaalbaar voordeel, en het is de reden dat magnesium stand heeft gehouden in draagbare apparaten, instrumentenpanelen en dunwandige behuizingen, waar de wanddikte wordt bepaald door de gietgrenzen in plaats van door de belasting.
De valstrik verschijnt op het moment dat het onderdeel een vorm moet hebben. De elasticiteitsmodulus van magnesium is ongeveer 45 GPa, tegen grofweg 70 voor aluminium, dus een magnesiumbalk met identieke geometrie buigt bij dezelfde belasting nog eens de helft door. Om de stijfheid te herstellen, maakt de ontwerper de muren dikker of voegt hij ribben toe, en elke gram die er weer aan wordt toegevoegd, vreet aan de besparing.
Massa van hetzelfde volume
100
Magnesium massa
67
Stijfheid, dezelfde geometrie
64
Thermische geleidbaarheid
53
Aluminium = 100 op elke rij. Alleen indicatieve verhoudingen, gebaseerd op typische kwaliteiten van het type A380 en AZ91.
In de praktijk levert een goed uitgevoerde magnesiumomzetting doorgaans iets op in de buurt van een massareductie van 20 tot 30 procent, in plaats van de hoofdregel van een derde. Op een behuizing van 400 gram is dat nog steeds 80 tot 120 gram, wat de moeite waard is om in een voertuig te hebben. Op een beugel van 40 gram is het een afrondingsfout en de extra engineeringskosten zijn moeilijk te rechtvaardigen.
Gedrag binnen de spuitgietcel
Dit is het deel van de vergelijking dat zelden voorkomt in materiaalgegevensbladen, en het is waar gereedschapsbeslissingen daadwerkelijk worden genomen.
Vloeibaarheid en minimale wanddikte
Gesmolten magnesium stroomt goed en geeft snel warmte af, waardoor merkbaar dunnere secties mogelijk zijn dan aluminium in dezelfde geometrie. Een wand die stabiliseert op 1,2 mm aluminium kan overtuigend lopen op 0,8 mm magnesium. Voor een ontwerpteam dat op zoek is naar een dun cosmetisch omhulsel, kan dat verschil belangrijker zijn dan het dichtheidscijfer zelf.
Matrijslevensduur en thermische belasting
Aluminium is chemisch agressief ten opzichte van matrijsstaal. Gesmolten aluminium lost ijzer op, bevordert het solderen en erodeert geleidelijk de holte, vooral bij hoge temperaturen in zware secties. Magnesium is in dit opzicht milder en de levensduur van de matrijzen bij de magnesiumproductie is vaak langer, wat de afgeschreven gereedschapskosten per onderdeel verbetert. Het voorbehoud is thermische vermoeidheid: de lagere giettemperatuur van magnesium is nuttig, maar dunwandige magnesiummatrijzen hebben nog steeds robuuste koeling en spanningsbeheer nodig.
Smelten, bescherming en veiligheid
Magnesium heeft een beschermende atmosfeer over de smelt nodig, meestal een fluorhoudend afdekgasmengsel of een alternatief gassysteem, plus een gedisciplineerde omgang met spanen en stof. Dit voegt uitrusting en training toe die een aluminiumwinkel niet aanbiedt. Elke leverancier die u beoordeelt voor magnesiumwerk zou u zonder aarzeling door de behandeling van spanen, het huishoudelijk werk en de brandbestrijding moeten kunnen begeleiden.
Cyclustijd en opbrengst
Sneller stollen betekent doorgaans kortere cycli en, bij machines met hete kamer, een goede herhaalbaarheid bij hoog volume. Het tegenwicht is dat magnesiumschroot en de verwerking van magnesiumschroot meer zorg vereisen, en dat een werkplaats die beide metalen mengt ze strikt gescheiden moet houden om verontreiniging in de smelt te voorkomen.
Corrosie, afwerking en het probleem van stalen bevestigingsmiddelen
Aluminium beschermt zichzelf. Binnen enkele minuten na blootstelling vormt zich een dunne, zelfherstellende oxidelaag die het oppervlak stabiel houdt in een groot aantal omgevingen. Het kan nog steeds corroderen in de aanwezigheid van chloriden of wanneer het aan staal wordt gekoppeld, maar de faalwijze is langzamer en voorspelbaarder.
Magnesium is het minst edele van de structurele metalen, wat betekent dat wanneer het naast staal wordt geplaatst in aanwezigheid van een elektrolyt, het magnesium de opofferingsanode wordt. Een magnesiumbehuizing die op een stalen beugel is vastgeschroefd en wordt blootgesteld aan strooizout, zal corroderen ter plaatse van de bevestiging, niet in het midden van het onderdeel. Dit is een oplosbaar probleem, maar het moet worden ontworpen en niet achteraf worden getest:
- Isoleer ongelijksoortige metalen interfaces met gecoate ringen, plastic inzetstukken of afgedichte verbindingen.
- Specificeer een goed coatingsysteem: chromaatconversie plus e-coat, poedercoat of een natte verfcyclus met volledige randdekking.
- Vermijd zakken en spleten die water vasthouden; drainage is belangrijker dan de algemene oppervlakteafwerking.
- Houd galvanische paren waar mogelijk buiten het ontwerp, in plaats van voor altijd te vertrouwen op de integriteit van de coating.
- Verwacht dat zoutsproeitesten een ontwerpvalidatiestap zijn en geen formaliteit.
Voor binnen-, droge of goed afgedichte toepassingen is dit allemaal niet dramatisch. Voor een aan het chassis grenzend onderdeel dat wordt blootgesteld aan wegbehandeling in de winter, is dit de grootste reden waarom magnesiumprojecten in de praktijk mislukken.
Kosten: per kilogram is de verkeerde lens
Kopers vergelijken de twee metalen vaak op de metaalprijs per kilogram, en magnesium verliest die vergelijking meestal. Ingenieurs vergelijken ze op basis van de kosten per onderdeel, en het beeld is veel minder eenzijdig, omdat je met magnesium meer volume per kilogram koopt en, bij dunwandige onderdelen, in totaal minder materiaal.
| Kostendrijver | Aluminium | Magnesium | Praktisch effect |
|---|---|---|---|
| Metaal prijs per kg | 1.00 | 1.30 – 1.45 | Geeft de voorkeur aan aluminium |
| Metaal prijs per unit volume | 1.00 | 0,85 – 0,95 | In grote lijnen neutraal tot licht gunstig |
| Deelmassa voor gelijkwaardige functie | 1.00 | 0,70 – 0,80 | Is voorstander van magnesium |
| Afschrijving van gereedschap | 1.00 | 0,85 – 1,00 | Geeft een milde voorkeur aan magnesium |
| Coating en isolatie | 1.00 | 1.15 – 1.40 | Geeft de voorkeur aan aluminium |
| Bewerking time | 1.00 | 0,75 – 0,95 | Geeft een milde voorkeur aan magnesium |
| Proces- en veiligheidsoverhead | 1.00 | 1.10 – 1.30 | Geeft de voorkeur aan aluminium |
De eerlijke conclusie is dat de twee metalen op veel onderdelen in een vergelijkbare prijsklasse terechtkomen, en dat de winnaar wordt bepaald op basis van het volume, de hoeveelheid afwerking die het onderdeel nodig heeft en of er in uw programma een prijs aan de massabesparing is verbonden.
Waar aluminium zijn plaats verdient
De meeste gietstukken die onze fabriek verlaten zijn van aluminium, en dat is geen toeval uit de geschiedenis. Het is simpelweg het materiaal dat aan het grootste aantal eisen tegelijk voldoet.
Thermisch beheer is het duidelijkste voorbeeld. Verlichtingskoellichamen leven of sterven door thermische geleidbaarheid, en de ruwweg 96 W/m·K van aluminium tegenover de ruwweg 51 van magnesium maakt de keuze eenvoudig voor elke LED-module met echte warmte om te bewegen.
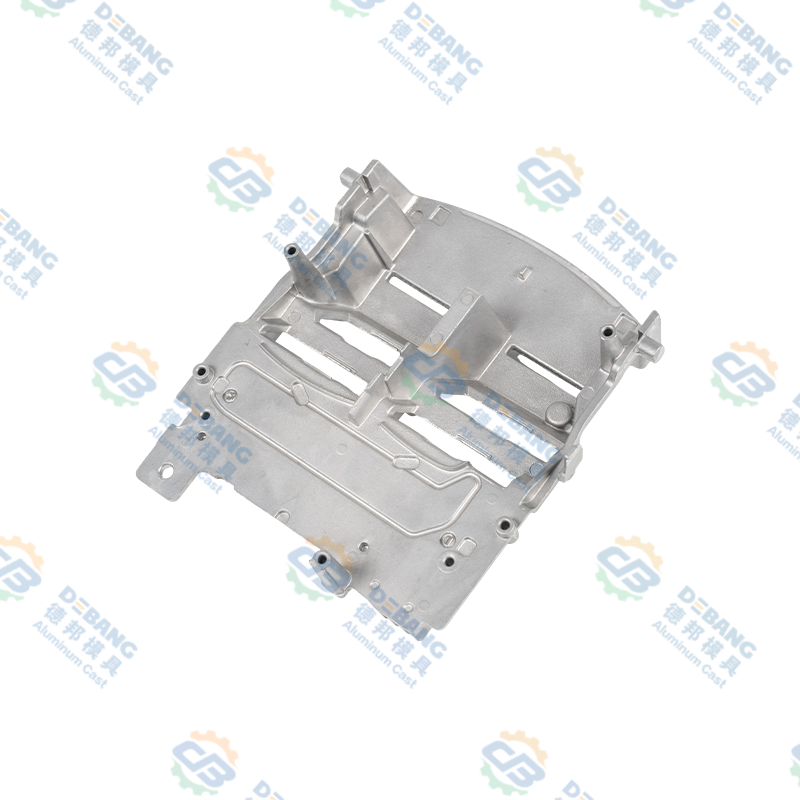 Aluminium autoverlichting koellichaam voor LED-modules Koellichaam van gegoten aluminium voor LED-verlichting in auto's, met dichte vinnen, luchtstroomkanalen en verstevigingsribben voor efficiënte warmteafvoer. Bekijk Product →
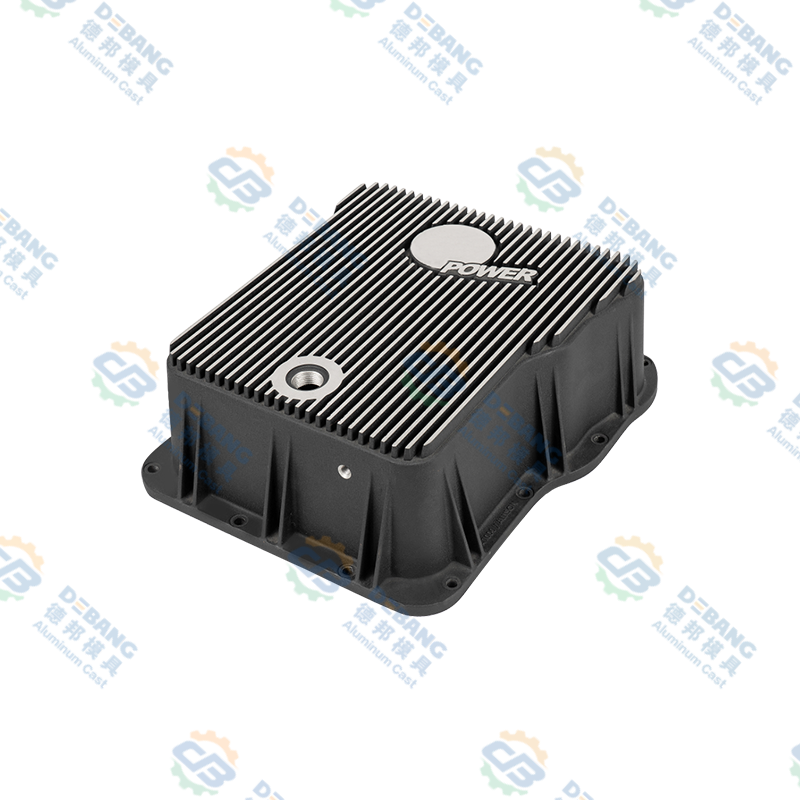
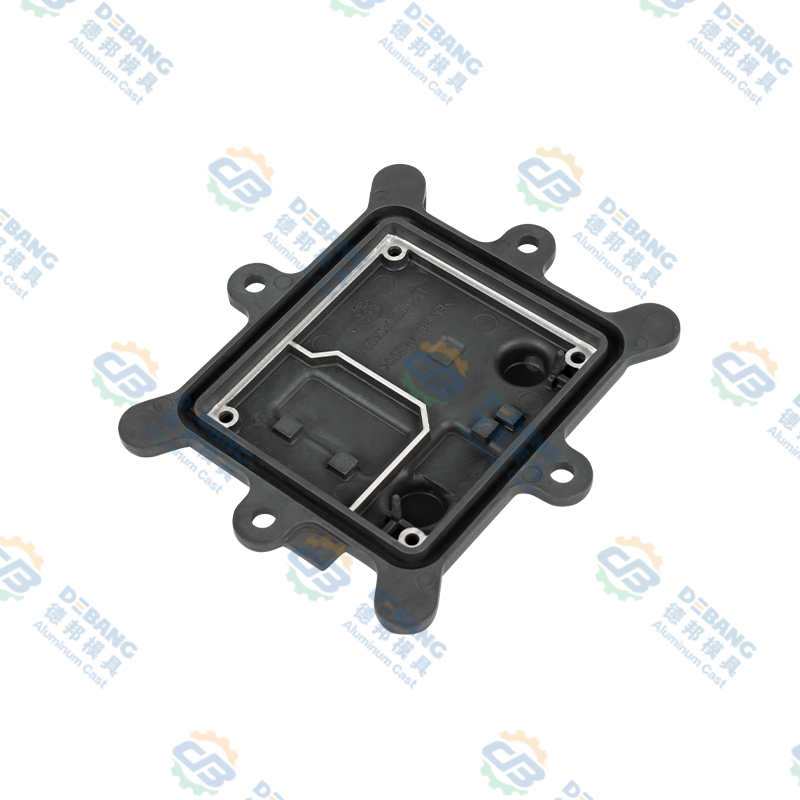
Structurele afdekkingen en vloeistofhoudende onderdelen vertellen een soortgelijk verhaal. Transmissiepannen hebben vlakheid, stijfheid en betrouwbare afdichtingsvlakken nodig, en aluminium geeft ontwerpers op alle drie meer marges zonder materiaal toe te voegen.
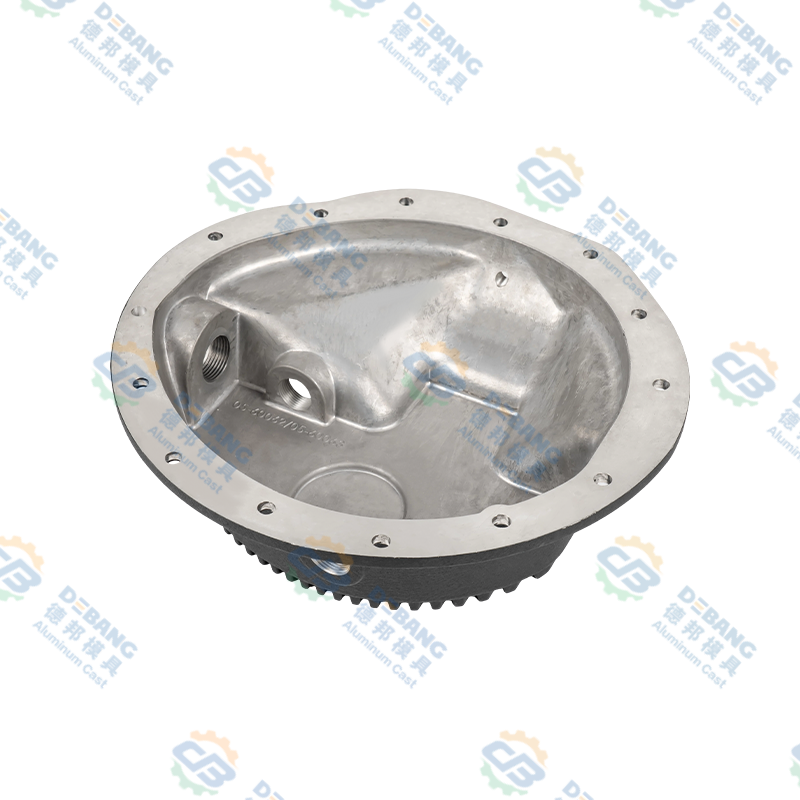 Aluminium spuitgiettransmissiepannen voor automobieltoepassingen Zeer sterke transmissiepan van gegoten aluminium met nauwkeurig bewerkte schroefdraad, corrosiebestendig en een krasbestendige, matte afwerking voor gebruik in de automobielsector. Bekijk Product →
Afgezien daarvan zijn de alledaagse redenen waarom aluminium domineert niet glamoureus, maar doorslaggevend:
- Anodiseren geeft een hard, decoratief en elektrisch isolerend oppervlak waar magnesium zonder speciale processen niet aan kan tippen.
- Vlakheid en maatvastheid na bewerking zijn gemakkelijker vast te houden over grote, dunne panelen.
- Bevestiging aan staal is veel vergevingsgezinder als de isolatie niet perfect is.
- Iedere verspanings-, las- en assemblageleverancier in de keten is erop ingericht.
Als uw programma vroeg is en de eisen breed zijn, is aluminium meestal de route met het lagere risico. Het bredere procesbeeld hebben we verzameld in een apart technisch overzicht van gegoten aluminium componenten , wat een redelijk vervolgonderzoek is als je nog bezig bent met het vormgeven van het onderdeel.
Waar magnesium zijn plaats verdient
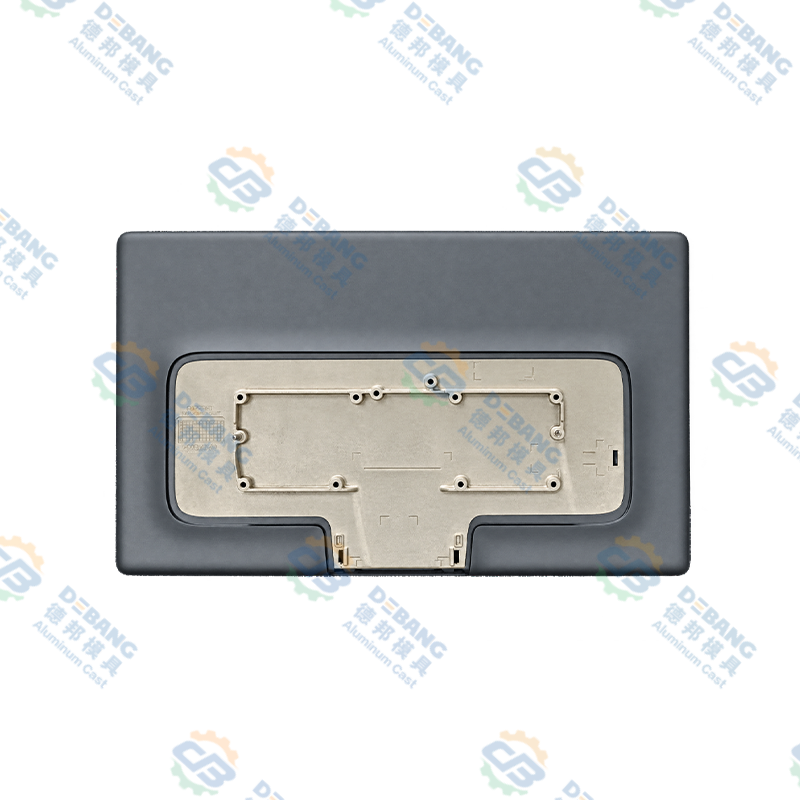
Magnesium wint in een kleiner maar groeiend aantal gevallen: dunwandige behuizingen, achterkanten van beeldschermen, behuizingen van draagbare apparatuur en onderdelen waarbij het hele ontwerp is opgebouwd rond scheermassa uit een structuur die al is geoptimaliseerd. Het dempende gedrag is ook echt nuttig bij beugels en afdekkingen die anders trillingen zouden veroorzaken of overbrengen.
Onze eigen magnesiumlijn bevindt zich naast de aluminium- en zinkfamilies in plaats van deze te vervangen, wat weerspiegelt hoe klanten daadwerkelijk kopen. Een enkel programma kan aluminium gebruiken voor het koellichaam, magnesium voor de behuizing en zink voor een kleine precisiegrendel, allemaal van dezelfde gereedschapsleverancier.
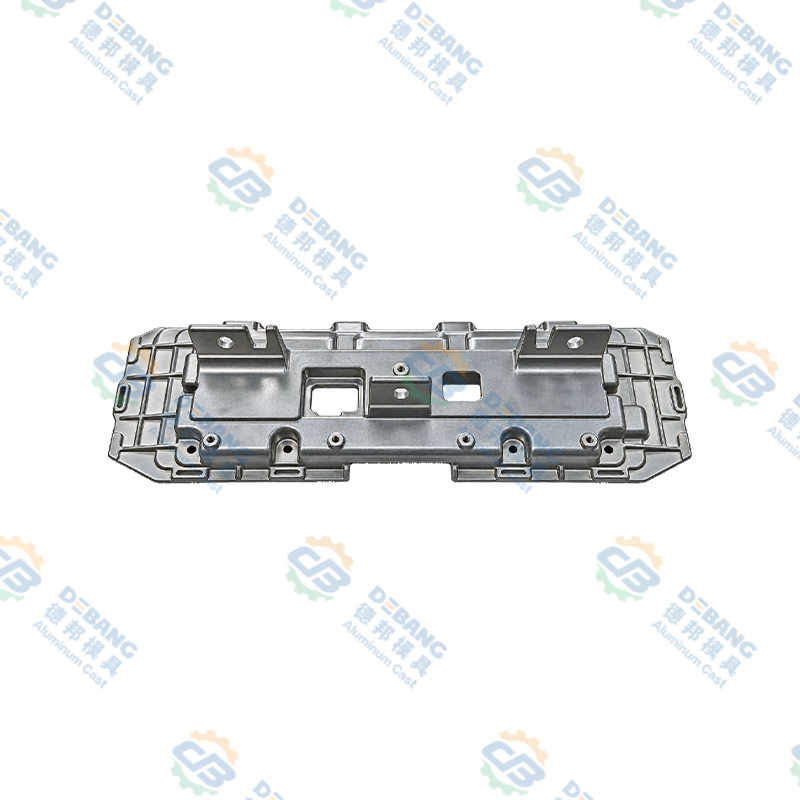
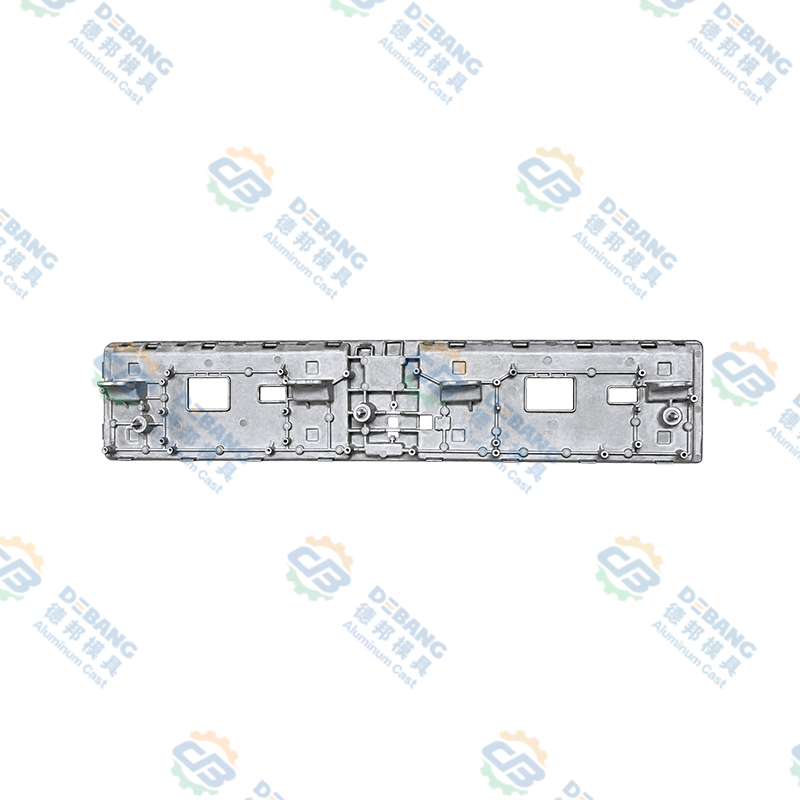
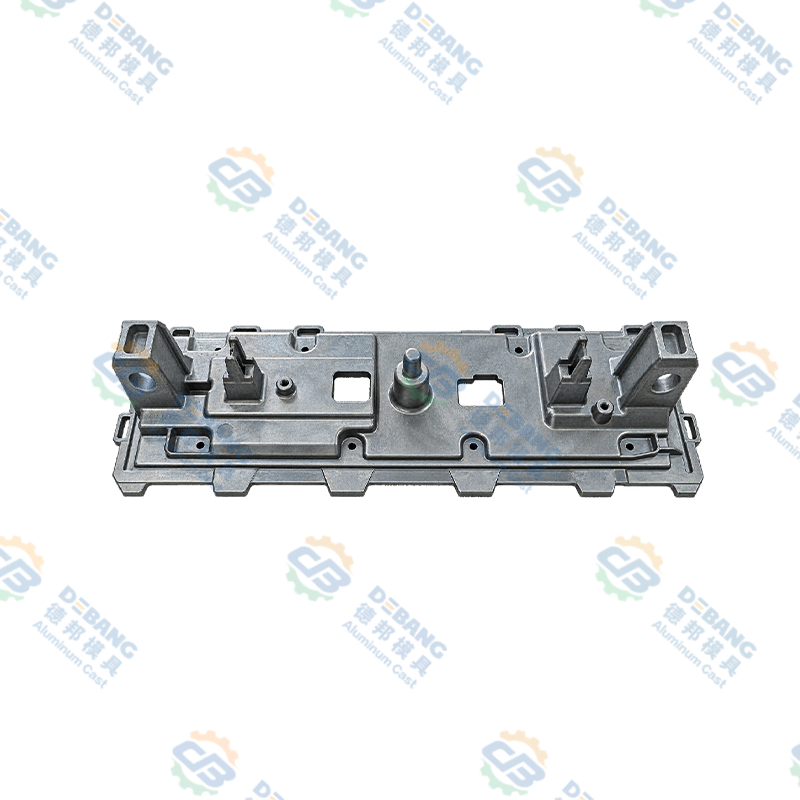
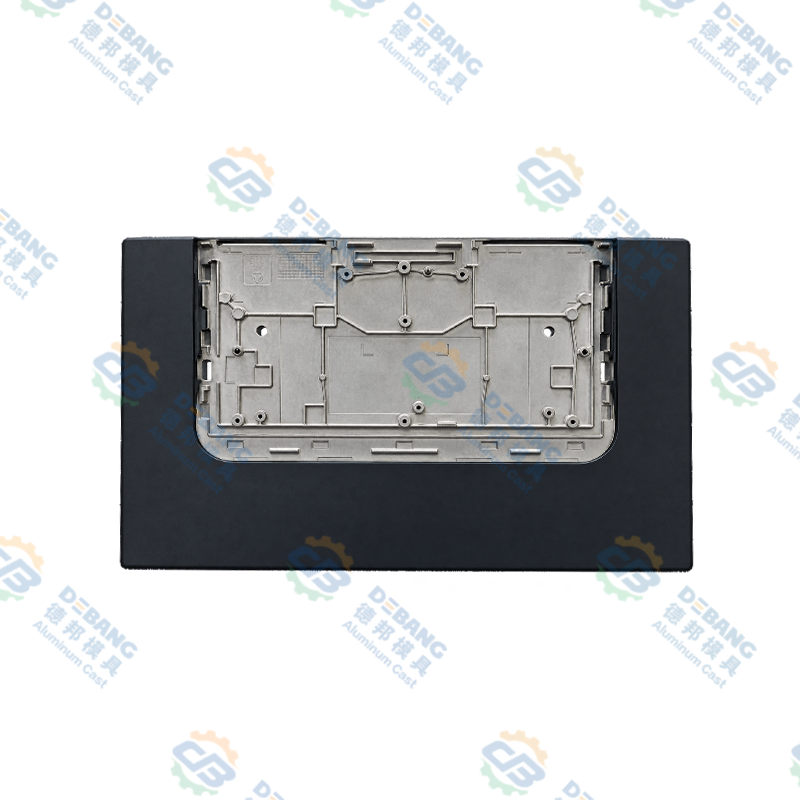 Op maat gemaakte gegoten structurele componenten van magnesiumlegering Een reeks op maat gemaakte magnesium gegoten beugels, dragers, frames en standaards voor display-achtergrondverlichtingsmodules, dual-screen-constructies en instrumentenpanelen voor voertuigen. Bekijk Product →
De voorwaarden waarnaar we op zoek zijn voordat we magnesium aanbevelen, zijn consistent: een massadoelstelling waaraan anders niet kan worden voldaan, muren die dun genoeg zijn om de vloeibaarheid te benutten, een droge of goed afgesloten omgeving, een coatingspecificatie die vroeg is geschreven en een jaarlijks volume dat het proces boven zich draagt.
Een beslissingspad dat u op een reëel onderdeel kunt gebruiken
Wanneer een klant ons een onderdeel brengt en vraagt welk metaal we moeten gebruiken, is dit ongeveer de volgorde die we samen doorlopen.
- Definieer de beperking die feitelijk bindend is: massa, stijfheid, thermische prestaties, afdichting of kosten. Meestal domineert één van deze en zijn de andere bespreekbaar.
- Controleer de wanddikte die het ontwerp nodig heeft. Als het over grote oppervlakken minder dan ongeveer 1 mm bedraagt, wordt magnesium aantrekkelijk; als het dik en structureel is, is de modulus van aluminium belangrijker.
- Breng de omgeving in kaart. Zoutnevel, vochtigheid, wegchemicaliën en galvanische koppels bepalen of magnesium überhaupt realistisch is.
- Maak een eerlijke schatting van de massabesparing, inclusief de ribben en de dikte die is toegevoegd om de stijfheid te herstellen. Een aantal onder de 15 procent betaalt zelden voor de verandering.
- Schrijf de afwerkingsspecificatie voordat het gereedschapsontwerp bevriest. Coatings die later worden aangebracht op een geometrie die water vasthoudt, zijn een valse besparing.
- Voer een klein stuk gereedschap of een machinaal bewerkt prototype uit voordat u overgaat tot productiegereedschap, en betrek de assemblagestapel in die proef, niet alleen het gietstuk.
Hoe we een materiaal uitproberen voordat we aan de slag gaan met het bewerken ervan
Materiële beslissingen zijn goedkoop op papier en duur in staal. Het is onze gewoonte om eerst de moeilijke kenmerken te prototypen: de dunne wand waar iedereen zich zorgen over maakt, de naaf die een schroefdraad moet nemen, het afdichtingsvlak dat vlak moet blijven na de bewerking. We besteden liever twee weken aan het bewijzen dat een muur van 0,8 mm betrouwbaar vult, dan dat we dit ontdekken nadat de matrijs is gesneden.
Gedurende dat hele proces zijn voor beide metalen dezelfde disciplines van toepassing: gedocumenteerde procesparameters, maatrapporten aan de hand van de tekening en een duidelijk inspectieplan dat vóór de eerste opname is overeengekomen. De manier waarop wij die kant van het werk uitvoeren, staat beschreven op onze website kwaliteitspagina , en het is dezelfde routine, of de legering nu aluminium, magnesium of zink is.
Waar we zachtjes op terug willen dringen is het idee dat de materiaalkeuze een puur technische kwestie is. Het is ook een commerciële. Een magnesiumonderdeel dat 90 gram bespaart maar een coatingstap toevoegt, een nieuwe stapel bevestigingsmiddelen en een tweede leverancierskwalificatie kan nog steeds het juiste antwoord zijn, maar alleen als het massadoel deze keten van consequenties echt waard is.
Veelgestelde vragen
Is magnesium sterker dan aluminium?
Niet in absolute termen. Typische gegoten magnesiumsoorten hebben een lagere treksterkte dan gewone aluminium spuitgietlegeringen, hoewel hun sterkte-gewichtsverhouding concurrerend is omdat ze zoveel lichter zijn. Magnesium is ook minder stijf, waardoor stijfheid en niet sterkte meestal bepalend zijn voor het ontwerp.
Welke is goedkoper per afgewerkt onderdeel?
Het hangt van de rol af, maar vaak komen ze binnen een vergelijkbare band terecht. Magnesium kost meer per kilogram, terwijl het meer volume per kilogram levert, en het kan de bewerkingstijd verkorten en de levensduur van de matrijs verlengen. Daar staat tegenover dat coating, isolatie en procesoverhead de kosten verhogen. Voer de vergelijking uit op een echt ontwerp in plaats van op metaalprijzen.
Kan een bestaand aluminium onderdeel eenvoudig overgeschakeld worden naar magnesium?
Zelden zonder herontwerp. Wanddikte, ribindeling, diepgang, poortpositie en de stapel bevestigingsmiddelen moeten allemaal worden herzien. Corrosiebescherming moet meestal vanaf nul worden gespecificeerd. Een directe materiaalwissel is de meest voorkomende manier waarop magnesiumconversies teleurstellen.
Heeft magnesium altijd een speciale coating nodig?
Voor elk onderdeel dat wordt blootgesteld aan vocht, zout of ongelijksoortige metalen, moet u een coatingsysteem plus galvanische isolatie plannen. Voor afgedichte interieuronderdelen zijn de eisen lichter, maar toch zouden we magnesium nooit kaal laten waar condensatie mogelijk is.
Welk metaal moet ik kiezen voor een koellichaam of thermische behuizing?
Aluminium, in bijna alle gevallen. De thermische geleidbaarheid is ongeveer het dubbele van die van gewone magnesium-spuitgietkwaliteiten, en de warmtespreiding is bij de meeste thermische ontwerpen meer dan een paar gram massa.
Is het veilig om magnesiumspuitgieten te specificeren?
Ja, bij een leverancier die er goed mee omgaat. Gesmolten magnesium en fijn magnesiumstof vereisen specifieke omgangsvormen, beschermende atmosferen en huishouddiscipline. Dat is een vraag over de kwalificatie van leveranciers, en het is een eerlijke vraag om deze rechtstreeks tijdens een fabrieksbezoek te stellen.
Laatste nieuws
Meer informatie over branchenieuws
-
19
Oct
 Automotive spuitgietaluminium: een praktische gids voor legeringen, onderdelen en kwaliteitAluminiumspuitgieten is een van de stille werkpaarden van de moderne auto. Kijk achter een koplamp of onder de motorkap en je zult gegoten aluminium onderdelen aantreffen die weinig glamoureus m...
-
02
Sep
Magnesium versus aluminium spuitgieten: vergelijking van dichtheid, sterkte, kosten en toepassingenEen OEM-ingenieur die een nieuw onderdeel van een elektrisch voertuig beoordeelt, komt op een bekend kruispunt: moet deze behuizing van magnesium of aluminium zijn? Het antwoord is nooit een een... -
02
Nov
HPDC-ontwerp: een praktische gids voor het ontwerpen van spuitgietmatrijzen onder hoge drukHogedrukspuitgieten heeft de reputatie een bijna-netvormproces te hebben, waardoor het klinkt alsof het meeste echte werk in de machine gebeurt. In werkelijkheid wordt bijna elk kwaliteitskenmer... -
21
Sep
zinklegering versus aluminium: toepassingen, selectiecriteria en praktische begeleidingVoor OEM-kopers die zinklegering en aluminium vergelijken spuitgieten wordt de materiaalkeuze meestal bepaald door vier variabelen: onderdeelgrootte, gewichtsdoelen, bedrijfstemperatu...
Of u nu koper of ontwikkelingspartner bent, wij doen er alles aan om u een betrouwbare oplossing te bieden.
PRODUCTLINKS
- Producten van aluminiumlegeringen
- Zinklegering spuitgietproducten
- Spuitgietproducten van magnesiumlegering
Mobiel
Klantenservice
Vraag een offerte aan
NEEM CONTACT MET ONS OP
Tel: +86-574-86108662
Mobile: +86-15869318110 / +86-15988651610
E-mail: info@debangmould.com
Whatsapp: +61 425 630 715
+86 18067123332
+86 15988651610
Add: Nr. 1 Tianxing Road, Daqi Science and Technology Park Beilun District, Ningbo City, provincie Zhejiang, China
Auteursrecht © Zhejiang Debang Intelligent Technology Co., Ltd. Alle rechten voorbehouden.
 OEM/ODM spuitgietfabrikanten